Criterios de ingeniería para seleccionar fabricantes industriales de carbón activado granular
Los procesos de adsorción en el tratamiento de agua municipal, la purificación petroquímica y la recuperación de solventes dependen fundamentalmente de la consistencia de la matriz de fase sólida. Al evaluar fabricantes de carbón activado granular, los ingenieros de procesos y los equipos de adquisiciones deben mirar más allá de las hojas de producto básicas para examinar la química de las materias primas, los perfiles térmicos de activación y las propiedades macrocinéticas. La eficacia de toda una serie de filtración o remediación depende de parámetros físicos como las distribuciones de volumen de microporos a mesoporos, la esfericidad de las partículas, la resistencia al corte hidráulico y la densidad aparente.
Los medios de adsorción industriales operan bajo estrés hidrodinámico y químico dinámico. La atrición del medio introduce interrupciones operativas, acumulación de finos, pérdida de carga prematura y ensuciamiento aguas abajo. Comprender cómo se convierten las materias primas en adsorbentes porosos estructurados permite a los compradores técnicos prever con precisión los costos del ciclo de vida del lecho, los márgenes de tiempo de contacto en lechos vacíos (EBCT) y la viabilidad de la reactivación.
Materia Prima y Dinámica de Activación
El perfil de rendimiento de carbón activado granular (GAC) está dictado por el precursor carbonáceo y los parámetros de activación térmica elegidos durante la fabricación primaria. La carbonización convierte los precursores en matrices de carbono densas al expulsar orgánicos volátiles a temperaturas entre 400°C y 600°C. La activación subsiguiente ocurre dentro de hornos rotativos o hornos de múltiples hogares a temperaturas que oscilan entre 800°C y 1000°C en atmósferas controladas que contienen vapor, dióxido de carbono u oxígeno.
Los compradores industriales trabajan en estrecha colaboración con los fabricantes de carbón activado granular para configurar el sustrato base apropiado dependiendo de las dimensiones moleculares del adsorbato objetivo:
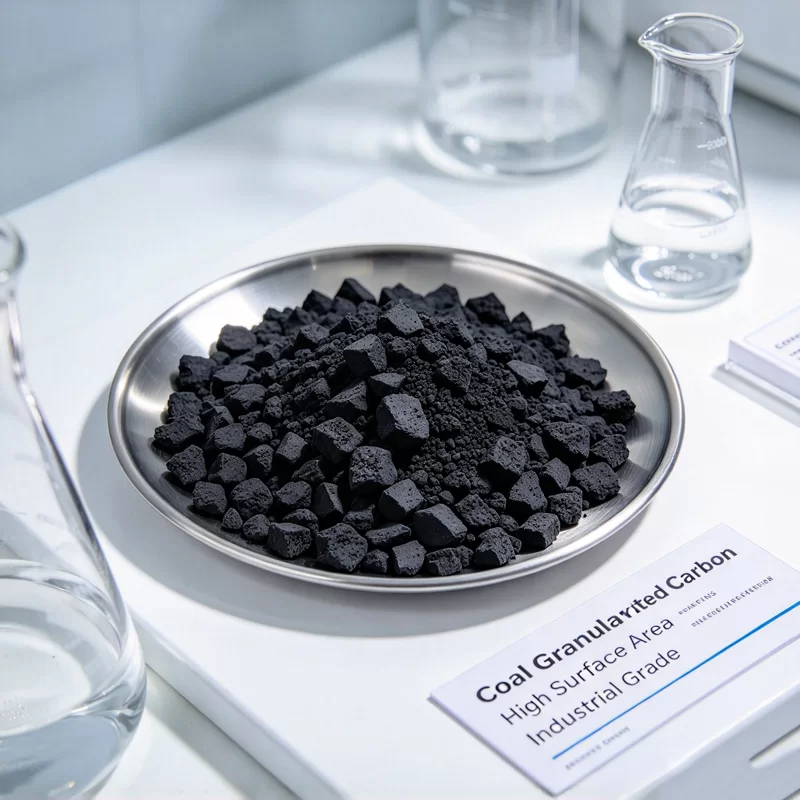
Carbón Bituminoso: Posee una distribución natural de microporos (<2 nm) y mesoporos (2 a 50 nm). La estructura resultante proporciona rigidez mecánica, densidad a granel moderada y cinética equilibrada, lo que lo hace efectivo para la clarificación de agua potable de uso general y la eliminación de compuestos orgánicos traza.
Carbón Sub-bituminoso y Antracita: Ofrecen lechos de empaquetamiento denso con baja porosidad inicial. Estos materiales requieren gasificación intensa para abrir canales internos, produciendo adsorbentes de alta densidad adecuados para lechos líquidos de abrasión mecánica pesada.
Cáscara de Coco: Caracterizada por dominios grafíticos de alta densidad y altamente cristalinos que forman predominantemente microporosidad. Muestra una dureza superior en la prueba de bola y proporciona alta capacidad para compuestos orgánicos volátiles (COVs) de bajo peso molecular, trihalometanes (THMs) y oxidantes residuales como el cloro libre.
Biomasa Lignocelulósica y Madera: Produce una arquitectura mesoporosa y macroporosa dominante (>50 nm). Este marco esquelético acelera las tasas de difusión al secuestrar ácidos húmicos de gran diámetro, moléculas de colorantes complejos o taninos de alto peso molecular de efluentes de aguas residuales biológicas.
Los equipos técnicos, como los de Nanfang, enfatizan la importancia de igualar esta arquitectura de poros estructurales con el radio molecular objetivo de los contaminantes, asegurando que las zonas de transferencia de masa permanezcan estrechas y que la capacidad de adsorción dinámica se maximice por completo.
Indicadores Críticos de Análisis y Métricas Estandarizadas
Las especificaciones de adquisición requieren una verificación rigurosa contra protocolos de prueba estándar (principalmente ASTM). Analizar estos valores en conjunto, en lugar de como métricas aisladas, determina la capacidad real del medio y la estabilidad hidrodinámica del lecho.
Indicadores de Desarrollo de la Matriz de Poros
El área de superficie interna se mapea principalmente utilizando dos pruebas de adsorción química de referencia: el Número de Yodo (ASTM D4607) y la Actividad de Tetracloruro de Carbono (CTC) (ASTM D3467). Un valor de yodo entre 900 mg/g y 1150 mg/g indica propagación de microporos profunda adecuada para la retención de moléculas pequeñas en fase líquida. La actividad de CTC, históricamente estándar para medios en fase vapor, se correlaciona con el volumen de microporos capaz de capturar orgánicos volátiles; la ingeniería moderna frecuentemente sustituye la capacidad de trabajo de butano (ASTM D5228) para medir volúmenes geométricos internos idénticos.
Para aplicaciones que eliminan surfactantes industriales, cuerpos de color o materia orgánica natural (NOM), el Número de Melaza o el Valor de Adsorción de Azul de Metileno sirve como el parámetro principal. Estos índices reflejan la abundancia de mesoporos transicionales, lo que previene el bloqueo interno de poros y permite que adsorbatos complejos se difundan en la matriz microporosa más profunda.
Integridad Mecánica y Durabilidad Física
La integridad del medio bajo flujo hidráulico continuo hacia abajo o hacia arriba previene la degradación prematura del sistema. El Número de Dureza o Dureza de Bola y Plato (ASTM D3802) cuantifica la resistencia a la degradación causada por la abrasión entre partículas durante el transporte hidráulico, el raspado de superficie y el retro lavado a alta tasa. Valores que superan el 90 al 95 por ciento son obligatorios para filtros municipales de lecho profundo para prevenir la pérdida de carbono y el cegamiento de canales aguas abajo.
El Índice de Abrasión proporciona datos complementarios al simular la agitación hidrodinámica. Una menor resistencia estructural genera finos microscópicos, aumentando la tasa de caída de presión a través del lecho de contacto y aumentando la frecuencia de retro lavado, lo que consume agua de proceso y reduce el tiempo de actividad.
Densidad, Composición de Cenizas y Características de Humectación
La Densidad Aparente (ASTM D2854) influye en la masa de carbono que se puede colocar dentro de un recipiente de adsorción de dimensiones establecidas. Los valores típicos oscilan entre 0.40 g/cm³ y 0.55 g/cm³. Las variaciones en la densidad a granel alteran el comportamiento de expansión del retro lavado y los cálculos de costo basados en la masa.
El Contenido Total de Cenizas (ASTM D2866) y las fracciones de cenizas solubles en ácido reflejan residuos minerales como sílice, alúmina, hierro, calcio y magnesio. Un hierro soluble en ácido elevado puede lixiviarse en el agua tratada, descomponiendo catalíticamente oxidantes o decolorando permeados de bajo pH. Los residuos de sílice reducen la superficie interna total accesible por unidad de volumen, lo que puede disminuir el rendimiento total de adsorción. Por lo tanto, se especifican carbones lavados con ácido para el procesamiento farmacéutico de alta pureza, el enjuague de semiconductores y lechos de soporte de catalizadores delicados.
Parámetros de Diseño Hidrodinámico en Aplicaciones de Lecho Fijo
Distinguir a los principales fabricantes de carbón activado granular de los distribuidores de productos básicos implica evaluar su capacidad para soportar modelado dinámico de fluidos y configuración del lecho. El diseño mecánico de los adsorbedores requiere equilibrar el tiempo de contacto contra la pérdida de presión.
Carga Hidráulica y Tiempo de Contacto en Lecho Vacío (EBCT)
El Tiempo de Contacto en Lecho Vacío dicta el volumen físico de medio activado a través del cual el fluido del proceso migra en relación con las tasas de flujo volumétrico:
EBCT = V / Q
Donde V representa el volumen del medio y Q denota la tasa de flujo volumétrico de fluidos. En los sistemas de agua potable que eliminan micropolutantes (como sustancias per- y polifluoroalquiladas, o PFAS), los valores de EBCT generalmente se dimensionan entre 10 y 20 minutos para acomodar amplias zonas de transferencia de masa. Configuraciones de EBCT más bajas (5 a 8 minutos) son suficientes para la descloración básica debido a la rápida cinética de reacción catalítica involucrada en la conversión del ácido hipocloroso en iones de cloruro.
La velocidad lineal superficial (tasa de carga hidráulica) debe equilibrarse para prevenir el canalizado estructural de bypass. Los sistemas de fase líquida funcionan normalmente entre 5 y 15 m/h. Operar por debajo de este umbral arriesga una mala distribución del flujo, mientras que operar por encima de él aumenta la pérdida de carga a través de las placas de soporte de grava y drenaje.
Predicción de Pérdida de Presión y Dimensionamiento Efectivo de Partículas
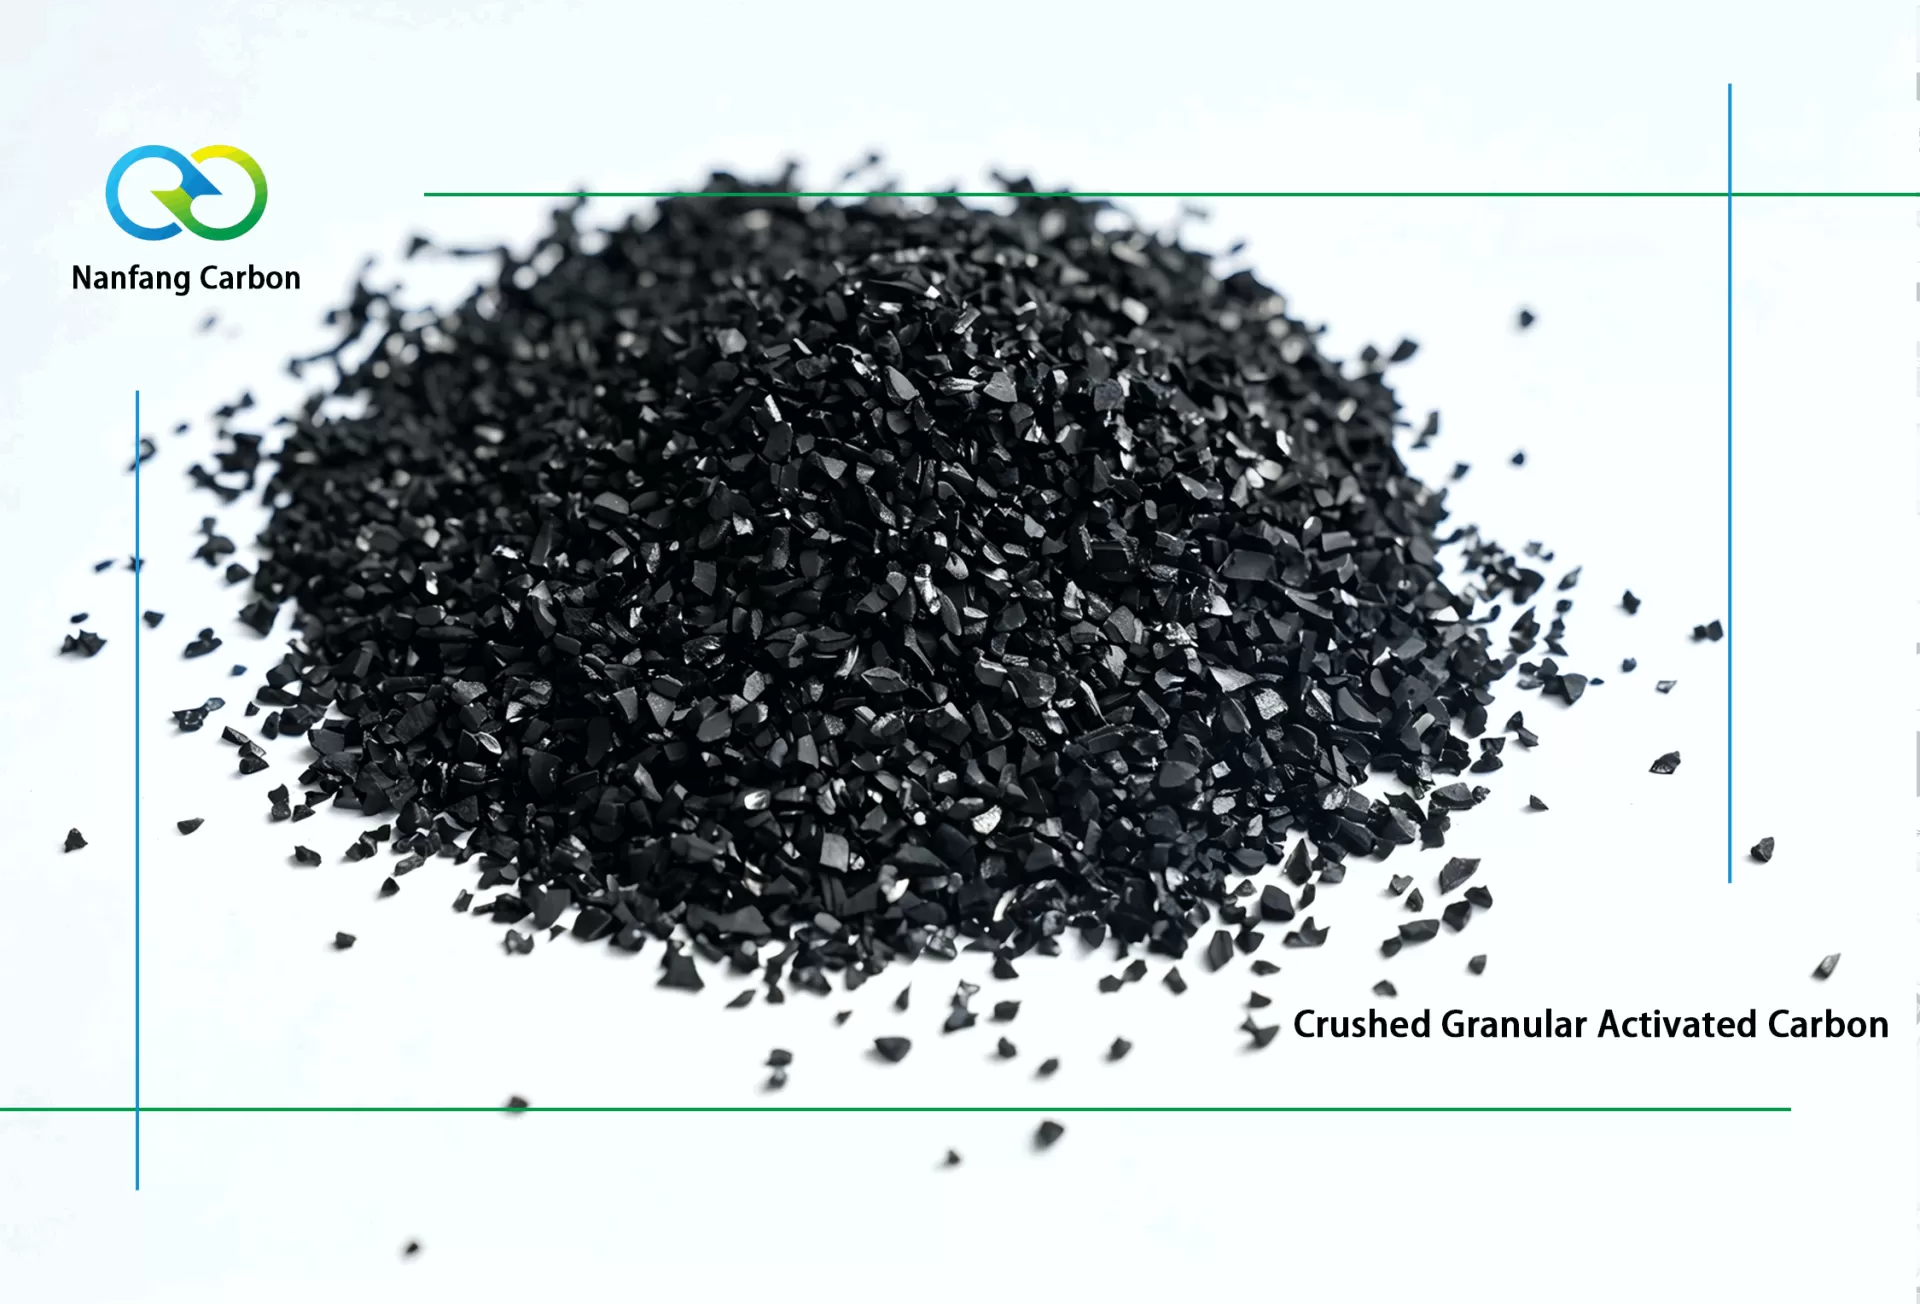
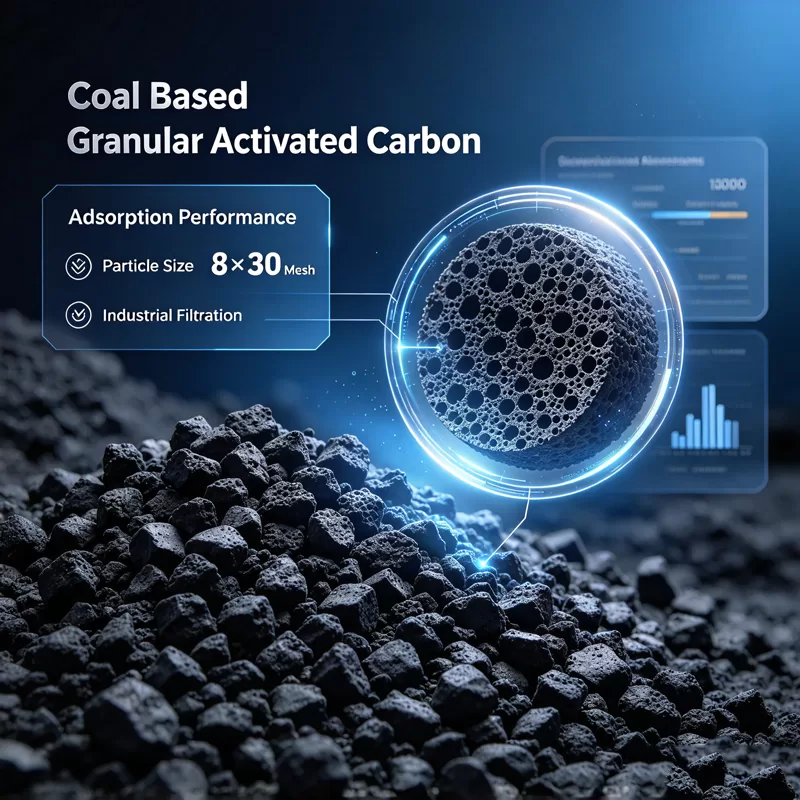
La pérdida de presión operativa por unidad de profundidad del medio de carbono está gobernada por la viscosidad del fluido, la fracción de vacío del lecho, la velocidad de flujo y la geometría de las partículas. Esta relación se modela utilizando la ecuación de Ergun para el flujo de fluidos a través de lechos empacados. El dimensionamiento de partículas se designa a través de fracciones de malla estándar (por ejemplo, 8x30 US Mesh, 12x40 US Mesh, 20x50 US Mesh):
Tamaño Efectivo (D10): El tamaño de la abertura de la malla que pasa el 10 por ciento de la masa total del medio. Un D10 más alto mitiga la pérdida de carga hidráulica bajo condiciones de alto flujo.
Coeficiente de Uniformidad (UC): La relación de D60 a D10. Los medios granulares con un UC por debajo de 1.4 a 1.6 mantienen un espacio vacío uniforme, reduciendo la compactación intersticial, anomalías de estratificación y rupturas localizadas prematuras.
Diámetro Medio de Partícula (MPD): Dicta el área de superficie externa por unidad de volumen. Tamaños de MPD más pequeños (por ejemplo, 20x50 malla) reducen las longitudes de difusión intraparticular, produciendo cinéticas de absorción más rápidas a expensas de una mayor pérdida de carga en lecho limpio.
Productores especializados como Nanfang emplean rigurosos protocolos de prueba ASTM para verificar que las clasificaciones de malla mantengan desviaciones estándar ajustadas, evitando que los finos se acumulen en los tramos inferiores de los drenajes de filtración.
Demandas Específicas de Aplicación y Criterios de Rendimiento
Las especificaciones de materiales varían considerablemente entre tipos de procesos, exigiendo una selección de materias primas y dimensionamiento de poros a medida.
Clarificación de Agua Potable Municipal
Las empresas de agua enfrentan umbrales estrictos para subproductos halogenados, compuestos de sabor y olor (geosmina y 2-metilisoborneol), y orgánicos traza persistentes. En estos entornos, el GAC debe equilibrar mesoporos de transporte robustos con microporos concentrados. El medio debe resistir variaciones térmicas hidráulicas y soportar el lavado a contracorriente estacional rutinario sin una excesiva abrasión física o generación de finos.
Adsorción en Fase Gaseosa y Recuperación de Solventes
Las aplicaciones en fase de vapor se centran en gran medida en una baja pérdida de presión, una alta carga de contaminantes y bucles de regeneración térmica predecibles. Al capturar compuestos orgánicos volátiles (COV), solventes clorados o componentes de escape de pintura, se despliegan pellets o medios granulares de malla grande (por ejemplo, 4x8 malla o extrusiones de 4 mm). Los parámetros de diseño clave se centran en un alto CTC, baja retención de humedad y alta resistencia a la autoignición, lo que evita incendios en el lecho durante ciclos de adsorción exotérmicos.
Tratamiento de efluentes industriales y agua reciclada
El pulido terciario de aguas residuales industriales implica matrices complejas de múltiples componentes cargadas con demanda química de oxígeno (DQO) orgánica, surfactantes, quelatos de metales pesados y biocidas residuales. La adsorción competitiva gobierna el rendimiento del lecho, ya que los orgánicos naturales de fondo saturan grandes poros exteriores. Los medios efectivos requieren una mesoporosidad expansiva para prevenir el cegado por la piel, junto con una química superficial equilibrada que pueda acomodar la adsorción física y la bio-regeneración leve (Carbón Activado, o BAC).
Evaluación de la cadena de suministro y consistencia en la fabricación
La evaluación de fabricantes de carbón activado granular requiere evaluar no solo los certificados analíticos por lote, sino también los controles de reactivación térmica, las operaciones de hornos y el abastecimiento de materia prima. Las interrupciones en el suministro de carbón o las variaciones en la cosecha de coco regional pueden comprometer las propiedades de la matriz base a menos que el productor mantenga estrictos procesos de homogeneización de materiales.
Las auditorías de planta deben examinar el grado de gestión de calidad aplicada en cada fase del procesamiento:
Trituración y clasificación previas a la carbonización, asegurando una distribución de tamaño de partículas consistente al ingresar al horno.
Regulación continua de atmósfera y temperatura dentro de los hornos de activación térmica para evitar núcleos sobre-oxidantes o cascaras sub-activadas.
Clasificación posterior a la activación, cribado magnético para contaminantes de hierro, desincrustación y despolvo de múltiples niveles.
Capacidades personalizadas de modificación química superficial, incluyendo lavado ácido para eliminar sales minerales, o funcionalización catalítica a través de dosificación de nitrógeno para acelerar la descomposición de oxidantes.
Los fabricantes experimentados de carbón activado granular a menudo ayudan a los operadores de planta a calcular zonas de transferencia de masa, curvas de expansión de lecho fluidizado y tasas de agotamiento de carbono basadas en datos de columnas piloto o análisis de adsorción isotérmica. A través de distribuciones de malla personalizadas y protocolos de retro lavado diseñados, Nanfang proporciona orientación técnica dinámica para ayudar a las plantas de procesamiento a seleccionar la configuración de medio adecuada para sus condiciones operativas específicas.
Instalación, humectación y mantenimiento operativo
La selección óptima de medios no previene un avance prematuro si los procedimientos de puesta en marcha y mantenimiento continuo son defectuosos. La instalación inicial de GAC en un recipiente de adsorción dicta su eficiencia operativa base.
Carga hidráulica y desaireación
La caída mecánica directa de carbono seco en adsorbentes vacíos causa fragmentación de partículas y degradación estructural. Los tanques deben llenarse parcialmente con agua limpia y desaireada para amortiguar el material entrante. El carbono seco contiene gas atmosférico atrapado dentro de su matriz porosa. Si el agua se introduce demasiado rápido desde arriba, la flotabilidad interna causa estratificación del lecho, unión de gas y flujo de canal.
Los protocolos de humectación adecuados requieren remojar el lecho de carbono cargado durante 24 a 72 horas. El remojo sumergido desplaza el aire dentro de los microporos más profundos. Después del remojo inicial, se debe iniciar un retro lavado suave hacia arriba para purgar burbujas micro-desplazadas y lavar los finos de envío traza antes de colocar el sistema en producción aguas abajo.
Lavado a contracorriente y estratificación del lecho
A lo largo de los ciclos operativos, los sólidos suspendidos se acumulan en las capas superiores del lecho de carbono, causando una pérdida de carga gradual. El lavado a contracorriente invierte el flujo de fluido hacia arriba para fluidizar el medio, limpiar las partículas acumuladas y reestratificar el lecho.
La velocidad de lavado a contracorriente debe lograr una expansión del lecho entre el 20 y el 30 por ciento sin lavar medios funcionales en los canales de descarga. Debido a que la densidad y la viscosidad del agua fluctúan con la temperatura de operación, las tasas de flujo de lavado a contracorriente deben ajustarse estacionalmente. El agua más cálida del verano, siendo menos viscosa, requiere velocidades superficiales más altas para lograr la misma resistencia hidrodinámica y expansión del lecho en comparación con los flujos de procesamiento de invierno fríos.
Preguntas Frecuentes
Q1: ¿Qué diferencia al carbono activado granular virgen del carbono reactivado?
A1: El carbono activado granular virgen se fabrica directamente a partir de materias primas frescas (such as coconut shells or virgin coal) que nunca han estado expuestas a contaminantes industriales. El carbono reactivado se genera mediante el procesamiento térmico del carbono gastado dentro de hornos de alta temperatura para quemar los orgánicos adsorbidos y restaurar la estructura porosa. Si bien el carbono reactivado ofrece un precio unitario más bajo y reduce las emisiones de carbono en el ciclo de vida, típicamente exhibe un número de yodo más bajo, una mayor fracción de ceniza, una dureza mecánica reducida y una distribución de poros más amplia debido a la pérdida de masa estructural durante la reactivación.
Q2: ¿Cómo se correlaciona el número de yodo con la eficacia de eliminación de orgánicos?
A2: El número de yodo mide los miligramos de yodo elemental adsorbido por gramo de carbono en una solución acuosa diluida, proporcionando una aproximación de la superficie interna total contribida por poros de tamaño entre 1.0 y 2.8 nanómetros. Un alto número de yodo indica una capacidad superior para compuestos orgánicos traza de bajo peso molecular. Sin embargo, no se correlaciona con la eliminación de contaminantes de grandes moléculas como los ácidos húmicos o los polímeros de cadena larga, que requieren una matriz de mesoporos desarrollada reflejada por los números de Melaza o Azul de Metileno.
Q3: ¿Qué causa que la caída de presión aumente rápidamente en un recipiente de carbono recién comisionado?
A3: La rápida escalada de caída de presión en un lecho recién comisionado típicamente resulta de un pre-remojo insuficiente, desgasificación de aire incompleta, eliminación inadecuada de partículas finas durante el lavado a contracorriente inicial, o un tamaño de partícula inapropiado. Si el Coeficiente de Uniformidad es demasiado alto, los granos de carbono más pequeños se asientan en los vacíos intersticiales entre los gránulos más grandes, obstruyendo los canales de flujo. La atrapamiento de aire dentro de la matriz del lecho también puede causar un grave bloqueo de gas, forzando el fluido a través de canales de bypass estrechos y aumentando las diferencias de presión operativa.
Q4: ¿Cómo se debe ajustar el Tiempo de Contacto en lecho vacío (EBCT) para la eliminación de PFAS?
A4: Las moléculas de PFAS, particularmente los ácidos perfluoroalquilos de cadena corta, exhiben una menor afinidad de adsorción y una difusión interna más lenta que las variedades de cadena más larga como PFOS y PFOA. Si bien el tratamiento químico volátil convencional puede operar de manera eficiente a un EBCT de 10 minutos, los diseños de eliminación de PFAS integrales típicamente exigen tiempos de contacto entre 13 y 20 minutos para prevenir un avance prematuro. Utilizar dos o más recipientes dispuestos en una configuración de liderazgo-retraso asegura que el recipiente primario pueda alcanzar un agotamiento completo mientras el lecho secundario captura los frentes contaminantes avanzados.
Q5: ¿Puede el contenido de cenizas en el carbón activado granular impactar la química del proceso en fase líquida?
A5: Sí. Las cenizas inorgánicas residuales consisten en óxidos básicos, silicatos y sales metálicas que pueden disociarse en solución al humedecerse inicialmente, elevando el pH del agua del proceso a niveles básicos (a menudo entre pH 8.5 y 10.5). En sistemas de agua potable o de alimentación de calderas, esto puede llevar a la formación de incrustaciones o a la no conformidad con las regulaciones de calidad del agua. En líneas de procesos químicos, los componentes de metales pesados como el hierro o el cobre en las cenizas pueden catalizar reacciones secundarias indeseables o contaminar los sistemas de membranas aguas abajo. Las calidades lavadas con ácido mitigan estos riesgos al eliminar los constituyentes solubles de ceniza antes del empaquetado.
Obtención de Medios Industriales y Especificaciones Técnicas
Lograr tiempos de funcionamiento predecibles en sistemas de adsorción de lecho fijo y móvil requiere una alineación estrecha entre las especificaciones del proceso, el diseño hidráulico y las tolerancias de fabricación. Consultar a los equipos técnicos en los fabricantes de carbón activado granular asegura un rendimiento óptimo del ciclo de vida del medio.
Para modelado personalizado de distribución de poros, hojas de datos ASTM completas, o evaluaciones de medios a escala piloto adaptadas a sus matrices de proceso, conéctese con nuestro departamento de ingeniería de carbono industrial: nkty87740956@163.com