Carbón Activado Cilíndrico: Especificaciones de Ingeniería y Soluciones de Fase Gaseosa
Los procesos de remediación en fase gaseosa industrial y recuperación de solventes requieren medios adsorbentes que equilibren una alta cinética de adsorción con una mínima resistencia al fluido. Entre los adsorbentes diseñados, carbón activado cilíndrico se ha convertido en la solución de referencia para la purificación de aire en flujo continuo, la reducción de compuestos orgánicos volátiles (COV) y el soporte de catalizadores. Derivados principalmente de antracita de alta calidad, carbón bituminoso o materiales lignocelulósicos seleccionados, estos pellets extruidos proporcionan un comportamiento hidrodinámico predecible, una robusta integridad mecánica y arquitecturas de poros personalizadas diseñadas para la eficiencia en la transferencia de masa.
Seleccionar el adsorbente correcto requiere evaluar matrices de materias primas, métodos de activación, durabilidad mecánica y configuraciones geométricas. Los ingenieros de sistemas y los gerentes de adquisiciones deben equilibrar los factores de carga volátil contra los gastos operativos, particularmente el consumo de energía eléctrica impulsado por la resistencia del soplador. Esta evaluación técnica aborda los parámetros mecánicos, físicos y químicos que rigen el rendimiento de los medios pelletizados en entornos industriales exigentes.
Fabricación por Extrusión y Desarrollo de Poros
El proceso de fabricación de adsorbentes pelletizados comienza con la pulverización de fuentes de carbono base a una distribución de tamaño de partícula precisa, típicamente por debajo de 45 micrones. Este polvo de carbono fino se mezcla uniformemente con plastificantes y aglutinantes especializados, como alquitrán de hulla, betún de petróleo o polímeros orgánicos sintéticos. La pasta homogénea se fuerza posteriormente a través de matrices de acero endurecido bajo presiones de extrusión hidráulica que oscilan entre 15 y 35 MPa, formando hebras cilíndricas continuas que se cortan a relaciones de longitud a diámetro designadas.
El procesamiento térmico sigue dos etapas distintas:
Carbonización: Los pellets verdes extruidos sufren un tratamiento pirolítico en un horno rotatorio con oxígeno reducido a temperaturas entre 500°C y 700°C. Este paso elimina la materia volátil no carbonosa, carboniza el aglutinante orgánico y crea el esqueleto sólido fundamental.
Activación por Vapor a Alta Temperatura: Los pellets carbonizados ingresan directamente a hornos de activación calentados a 850°C a 950°C. Inyecciones reguladas de vapor y dióxido de carbono inician reacciones de gasificación endotérmica controladas:
C + H2O → CO + H2
C + CO2 → 2CO
Este grabado interno selectivo crea una estructura de poros trimodal. Los macroporos (diámetros que superan 50 nm) actúan como conductos de distribución a través del perímetro exterior del pellet. Los mesoporos (2 a 50 nm) facilitan el transporte de moléculas orgánicas hacia el núcleo interior. Los microporos (menos de 2 nm) proporcionan la gran mayoría del área de superficie activa, logrando rutinariamente valores entre 900 m²/g y 1200 m²/g, donde ocurre la adsorción física clásica a través de fuerzas de dispersión de London.
Mecánica de Fluidos y Caída de Presión a Través de Lechos Empacados
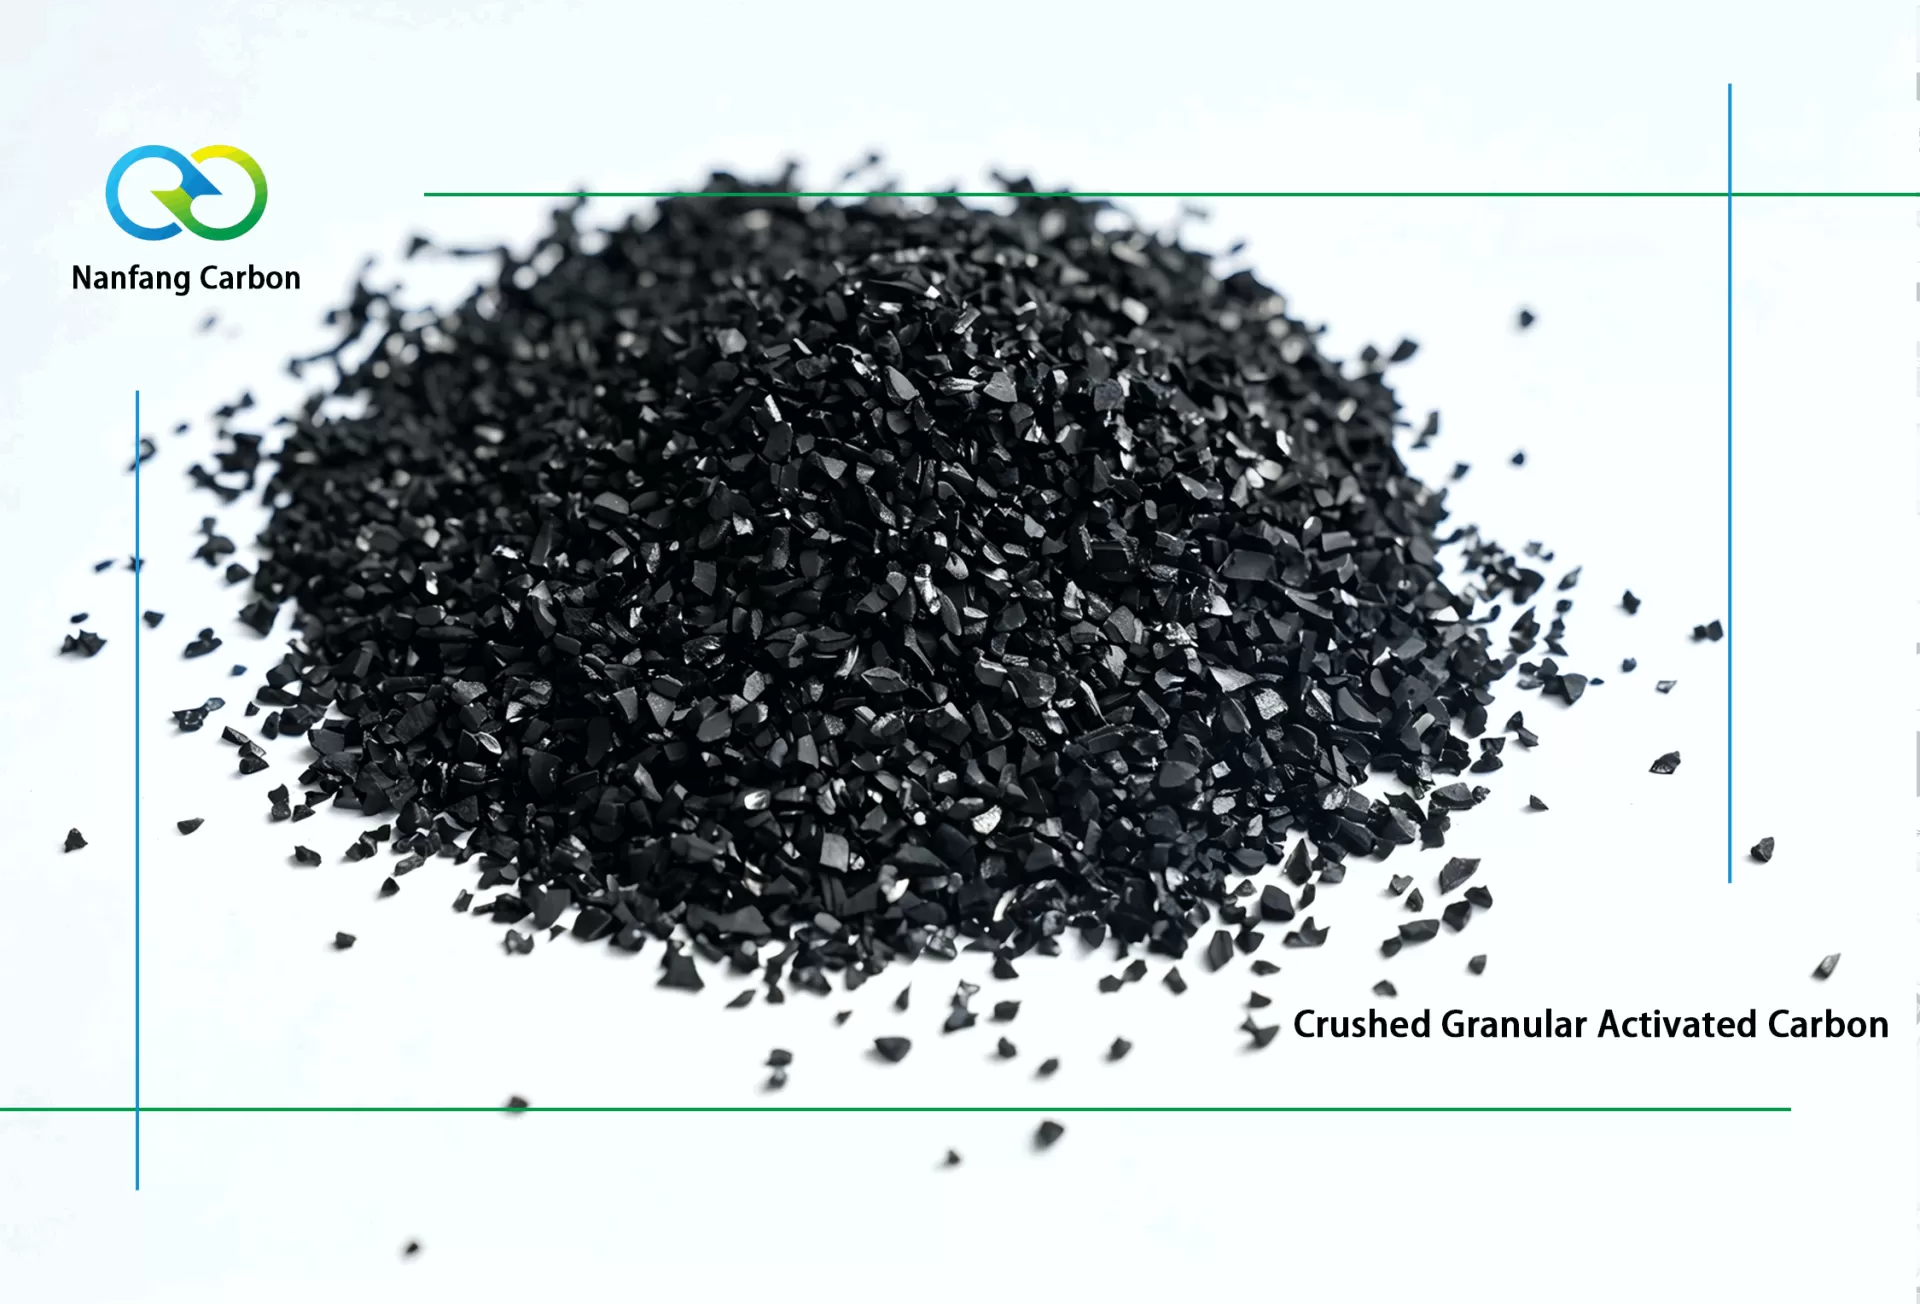
La regularidad geométrica del carbón activado cilíndrico proporciona una ventaja hidráulica distinta sobre el carbón activado granular (GAC) de forma irregular. En reactores de lecho fijo grandes, los lechos empacados compuestos de gránulos irregulares experimentan puentes aleatorios, distribuciones de vacíos inconsistentes y compactación localizada. Estas inconsistencias generan resistencia desigual, lo que lleva a un canalizado de gas donde flujos de alta velocidad evitan regiones infrautilizadas del lecho, precipitando un avance prematuro de contaminantes.
Los pellets extruidos generan una fracción de vacío del lecho uniforme, que cae consistentemente entre 0.40 y 0.45. Esta consistencia geométrica se puede modelar utilizando la ecuación de Ergun modificada para el flujo de fluidos a través de lechos empacados:
ΔP / L = 150 × [μ (1 - ε)² / (dp² ε³)] × v + 1.75 × [ρ (1 - ε) / (dp ε³)] × v²
Donde ΔP representa la diferencia de presión a través de la profundidad del lecho L, μ es la viscosidad dinámica del gas, ε representa el vacío inter-pellet del lecho, ρ es la densidad del fluido, v es la velocidad superficial del gas, y dp es el diámetro esférico equivalente del cilindro. Debido a que la caída de presión escala inversamente con el cuadrado del diámetro de partícula equivalente a velocidades laminares, seleccionar un diámetro de pellet apropiado (típicamente 1.5 mm, 2.0 mm, 3.0 mm, 4.0 mm, o 8.0 mm) es el método principal para gestionar la pérdida total de carga del sistema.
Caídas de presión más bajas reducen directamente el consumo de energía del soplador eléctrico durante ciclos operativos continuos de varios años. En flujos de alto volumen, como la ventilación de cabinas de pintura o el control de olores municipales, donde las tasas volumétricas superan los 50,000 m³/h, utilizar carbón activado cilíndrico de 4.0 mm o 8.0 mm mantiene las pérdidas de presión estática muy dentro de los parámetros operativos económicos, previniendo el sobrecalentamiento del sistema y la tensión mecánica del motor.
Parámetros de Caracterización Física y Química
Las especificaciones de adquisición para adsorbentes en fase gaseosa deben tener en cuenta tanto la resistencia estructural como las capacidades de adsorción en equilibrio. Evaluar estos valores utilizando metodologías de prueba estandarizadas evita el reemplazo prematuro del lecho y fallos operativos.
Actividad de Tetracloruro de Carbono (CTC): Regido por ASTM D3467, la prueba de CTC mide la capacidad de adsorción de vapor saturado del medio, sirviendo como un índice del volumen de microporos dentro del rango de 0.5 a 1.5 nm. Las calidades comerciales en fase gaseosa exhiben típicamente calificaciones de CTC del 50% al 85%.
Capacidad de Trabajo de Butano (BWC): Estandarizada bajo ASTM D5228, BWC cuantifica la masa dinámica de butano retenida y posteriormente desorbida bajo condiciones de purga, sirviendo como un referente confiable para operaciones de recuperación de solventes regenerables.
Dureza en Balanza / Número de Abrasión: Probada de acuerdo con ASTM D3802, esta métrica identifica la resistencia a la abrasión y degradación causada por vibraciones mecánicas, choque de llenado neumático y asentamiento estructural. Los medios de alta calidad registran consistentemente niveles de dureza del 95% o más para evitar la generación de polvo que ciega los filtros aguas abajo.
Densidad Aparente a Granel: Oscila entre 380 g/L y 550 g/L dependiendo de las selecciones de carbón crudo y la profundidad de activación térmica. Densidades más bajas generalmente corresponden a mayores volúmenes de poros desarrollados, mientras que densidades más altas ofrecen una mayor capacidad de adsorción volumétrica y resistencia mecánica.
Contenido de Cenizas y Volátiles: La materia mineral inherente (silicatos, óxidos de hierro, aluminatos) ocupa masa crítica sin contribuir a la adsorción activa. Los pellets de carbón de alta calidad mantienen un contenido total de cenizas por debajo del 8% al 12% en peso, minimizando reacciones laterales catalíticas durante la desorción de solventes.
Cuando las corrientes de desechos objetivo contienen ácidos volátiles, aminas básicas o compuestos de azufre de bajo peso molecular, los carbones no impregnados exhiben una capacidad de adsorción física limitada debido a los bajos puntos de ebullición y la mínima polaridad molecular. Los ingenieros de Nanfang abordan esto aplicando impregnaciones químicas funcionales en la superficie. La impartición de reactivos básicos como el hidróxido de potasio (KOH) o el hidróxido de sodio (NaOH) promueve la neutralización estequiométrica del sulfuro de hidrógeno (H2S), dióxido de azufre (SO2) y gases de cloro. Por el contrario, los impregnantes de metales de transición como los óxidos de cobre o el yoduro de potasio (KI) promueven la oxidación catalítica dirigida en las superficies internas de los poros.
Aplicaciones de Tratamiento de Gases Industriales
El equilibrio de baja resistencia al flujo, estabilidad térmica y resistencia mecánica hace que el carbono activado cilíndrico sea el estándar de la industria en varios entornos exigentes de tratamiento de aire.
Captura de VOC Industriales y Recuperación de Solventes
Las líneas de recubrimiento, las plantas de impresión en huecograbado y las instalaciones de síntesis química descargan aire de escape a alta velocidad que contiene benceno, tolueno, xileno, acetato de etilo y metiletilcetona (MEK). En lechos de adsorción continua, el medio aísla estos compuestos hasta umbrales de emisión de sub-partes por millón. Durante la fase de desorción, vapor sobrecalentado (120°C a 140°C) o nitrógeno inerte caliente se pasa en contracorriente a través de la matriz de carbono para hervir y recuperar solventes orgánicos concentrados para destilación, sin degradar la geometría física del pellet de carbono.
Condicionamiento de Biogás y Eliminación de Siloxanos
El biogás producido a partir de digestión anaeróbica y extracción de vertederos municipales contiene alta humedad, metano, dióxido de carbono, trazas de sulfuro de hidrógeno y siloxanos metílicos volátiles (D4, D5, D6). Cuando el biogás no acondicionado alimenta motores de combustión interna o microturbinas, los siloxanos se convierten en dióxido de silicio microcristalino abrasivo (SiO2), que raya los forros de cilindro y ensucia los intercambiadores de calor. Los lechos empacados de carbono extruido de 3.0 mm o 4.0 mm atrapan siloxanos hasta niveles no detectables, protegiendo las instalaciones de energía combinada y calor (CHP) del desgaste catastrófico.
Emisiones de Ventilación de Tanques y Equalización de Presión
Los tanques de almacenamiento de líquidos a granel experimentan ciclos de respiración térmica, expulsando vapores de VOC a medida que las temperaturas internas aumentan durante las horas del día y absorbiendo aire ambiente por la noche. Los filtros de ventilación empacados con pellets extruidos capturan hidrocarburos descargados de manera pasiva, manejando tasas de flujo variables y fluctuantes sin sobrepresurizar los sistemas de alivio de los recipientes de almacenamiento.
Dimensionamiento de Columnas de Adsorción y Transferencia de Masa Dinámica
El diseño de recipientes de adsorción dinámica requiere determinar la Zona de Transferencia de Masa (MTZ). Cuando el gas de proceso entra en un lecho de carbono limpio, la eliminación de contaminantes ocurre dentro de un segmento longitudinal definido del lecho. A medida que el carbono aguas arriba se satura, esta zona de transferencia de masa migra aguas abajo hacia la salida del recipiente.
La geometría del recipiente debe asegurar que la velocidad superficial del gas permanezca dentro de los límites objetivo, típicamente de 0.2 m/s a 0.5 m/s para corrientes de VOC de baja concentración, para preservar un tiempo de contacto de lecho vacío (EBCT) suficiente:
EBCT = Vbed / Q
Donde Vbed representa el volumen de carbono empacado y Q representa la tasa de flujo volumétrico. Las aplicaciones industriales estándar requieren un EBCT entre 1.0 y 4.0 segundos, dependiendo de la isoterma de adsorción dinámica de los contaminantes objetivo y los niveles de humedad relativa.
Los flujos de proceso con humedad relativa (HR) que superan el 70% presentan desafíos de adsorción competitivos. Las moléculas de vapor de agua se condensan rápidamente dentro de microporos más pequeños de 1.5 nm a través de la condensación capilar, bloqueando los sitios activos destinados a orgánicos volátiles no polares. La instalación de sistemas de deshumidificación en la parte superior, incluidos los ruedas deshidratantes o bobinas de calefacción térmica para elevar la temperatura del gas entre 5°C y 10°C, reduce la HR de entrada por debajo del 60% y preserva la capacidad dinámica de la matriz de carbono activado cilíndrico.
Protocolos de Empaque de Lecho y Mantenimiento Preventivo
Las fallas operativas como el avance prematuro, puntos calientes localizados o el retroceso excesivo de polvo a menudo pueden rastrearse directamente a técnicas de carga inadecuadas en lugar de defectos en la calidad del medio. Adherirse a protocolos estructurados de empaque de lecho mantiene la aerodinámica de diseño y la seguridad operativa.
Durante la instalación, el volcado directo desde los tolvas de descarga crea caídas de impacto en caída libre que superan los dos metros, fracturando los pellets en materia particulada fina y empacando el centro del recipiente más densamente que el perímetro. Usar cargadores de calcetín anti-attrición o embudos de lona secuenciales reduce la velocidad de caída. Distribuir los pellets con un esparcidor radial asegura un perfil de superficie uniforme y una densidad de empaque homogénea a lo largo de la sección transversal del recipiente.
Antes de la exposición inicial al gas de proceso, el sistema empacado debe someterse a limpieza de polvo y estabilización térmica:
El purgado neumático con aire filtrado a un 30% del flujo estándar elimina el polvo de transporte suelto, dirigiéndolo a un sistema de recolección para evitar el cegamiento de los filtros de partículas aguas abajo.
Las verificaciones de instrumentación deben confirmar que los detectores de temperatura de resistencia multipunto (RTDs) y los transmisores de presión diferencial están funcionando. Los cetonas y aldehídos adsorbidos por el carbono son propensos a reacciones de auto-oxidación exotérmicas, que pueden causar humeo localizado. El monitoreo térmico junto con líneas de inyección automatizadas de nitrógeno en atmósfera protegida protege contra incendios en el lecho.
Al integrar medios en recipientes de procesamiento de gas no convencionales, consultar con especialistas en procesos en Nanfang asegura que los cálculos de profundidad del lecho tengan en cuenta los perfiles de velocidad de entrada, los tramos de soporte estructural y los tamaños de malla de la pantalla inferior. Las pantallas de retención deben dimensionarse al 70% del diámetro mínimo del pellet para evitar la migración hacia las tuberías de proceso.
Preguntas Frecuentes
Q1: ¿Por qué se prefiere el carbono activado cilíndrico sobre el carbono activado granular en sistemas de fase gaseosa?
A1: Los pellets cilíndricos ofrecen geometría uniforme y fracciones de vacío estructural más altas, lo que mantiene las caídas de presión más bajas y más predecibles que los carbones granulares de forma irregular. Esta uniformidad estructural previene el canalización de gas a través del lecho empacado y proporciona una dureza mecánica superior, minimizando el polvo de attrición generado por las pulsaciones de gas.
Q2: ¿Cómo influye el diámetro de los pellets en la cinética de adsorción frente a la caída de presión del sistema?
A2: Los pellets de diámetro más pequeño (como 1.5 mm o 2.0 mm) ofrecen caminos de difusión interna más cortos, acelerando la cinética de adsorción y estrechando la zona de transferencia de masa dinámica. Sin embargo, crean una mayor resistencia al flujo de aire. Los pellets más grandes (como 4.0 mm o 8.0 mm) reducen significativamente la caída de presión estática, haciéndolos ideales para sistemas de alta velocidad, aunque requieren un lecho general más profundo para proporcionar un tiempo de contacto comparable.
Q3: ¿Qué nivel de humedad relativa es óptimo para la captura de COV utilizando pellets extruidos?
A3: La humedad relativa debería permanecer idealmente por debajo del 60% al 70%. Cuando la humedad supera el 70%, las moléculas de humedad sufren condensación capilar dentro de los microporos del carbono, compitiendo activamente con las moléculas de COV no polares y degradando significativamente la capacidad de adsorción de hidrocarburos en general.
Q4: ¿Se puede regenerar el carbono pelletizado gastado en el sitio utilizando desorción térmica?
A4: Sí, siempre que los contaminantes adsorbidos sean disolventes orgánicos de punto de ebullición bajo a medio. La regeneración in-situ típicamente utiliza gas nitrógeno inerte o vapor industrial sobrecalentado ciclado a través del recipiente a 110°C a 160°C. Los contaminantes altamente polimerizados, ácidos orgánicos o medios impregnados con azufre requieren reactivación térmica a alta temperatura fuera del sitio en hornos especializados.
Q5: ¿Cómo dirigen los carbones cilíndricos impregnados gases inorgánicos específicos como el sulfuro de hidrógeno?
A5: El carbono virgen estándar se basa únicamente en la adsorción física, que es ineficiente para moléculas inorgánicas pequeñas y polares como H2S. La impregnación química distribuye compuestos básicos como KOH o sales catalíticamente activas a través de la estructura porosa interna. Cuando el gas fluye a través del lecho, estos reactivos neutralizan directamente el gas ácido o catalizan su oxidación en azufre elemental estable, que permanece atrapado dentro de los poros del carbono.
Soporte de Ingeniería y Especificaciones de Medios
Seleccionar el grado óptimo de carbón activado cilíndrico requiere evaluar la composición del gas, tasas de flujo, temperaturas de operación y límites de presión estática. Los equipos de ingeniería que buscan modelado de lechos a medida, cálculos de caída de presión o formulaciones de impregnación personalizadas pueden contactar a la división de aplicaciones técnicas en Nanfang para datos específicos de dimensionamiento y adquisición del proyecto.
Consultas técnicas directas y solicitudes de especificaciones de medios: nkty87740956@163.com