Ingenieurkriterien zur Auswahl von Herstellern von industriellem körnigem Aktivkohle
Adsorptionsprozesse in der kommunalen Wasseraufbereitung, der petrochemischen Reinigung und der Lösungsmittelrückgewinnung basieren grundlegend auf der Konsistenz der festen Matrix. Bei der Bewertung von granularen Aktivkohleherstellern müssen Prozessingenieure und Beschaffungsteams über grundlegende Produktblätter hinausblicken, um die Chemie der Rohstoffe, die thermischen Aktivierungsprofile und die makro-kinetischen Eigenschaften zu untersuchen. Die Wirksamkeit einer gesamten Filtrations- oder Sanierungsstrecke hängt von physikalischen Parametern wie den Verteilungen des Mikroporen- zu Mesoporenvolumens, der Partikelsphärizität, dem hydraulischen Scherwiderstand und der scheinbaren Dichte ab.
Industrielle Adsorptionsmedien arbeiten unter dynamischem hydrodynamischen und chemischen Stress. Die Abnutzung des Mediums führt zu betrieblichen Störungen, Ansammlungen von Feinstaub, vorzeitigem Druckverlust und nachgelagertem Verstopfen. Das Verständnis, wie Rohstoffe in strukturierte poröse Adsorbentien umgewandelt werden, ermöglicht es technischen Käufern, die Lebenszykluskosten des Bettes, die Leerbettkontaktzeit (EBCT) und die Reaktivierungsfähigkeit genau vorherzusagen.
Rohstoff-Rohmaterial und Aktivierungsdynamik
Das Leistungsprofil von granularer Aktivkohle (GAC) wird durch den kohlenstoffhaltigen Vorläufer und die während der Primärherstellung gewählten thermischen Aktivierungsparameter bestimmt. Die Karbonisierung wandelt Vorläufer in dichte Kohlenstoffmatrizen um, indem flüchtige organische Verbindungen bei Temperaturen zwischen 400 °C und 600 °C ausgestoßen werden. Die anschließende Aktivierung erfolgt in Drehöfen oder Mehrfachherdöfen bei Temperaturen von 800 °C bis 1000 °C unter kontrollierten Atmosphären, die Dampf, Kohlendioxid oder Sauerstoff enthalten.
Industrielle Käufer arbeiten eng mit Herstellern von granularer Aktivkohle zusammen, um das geeignete Basissubstrat je nach den molekularen Dimensionen des Zieladsorbats zu konfigurieren:
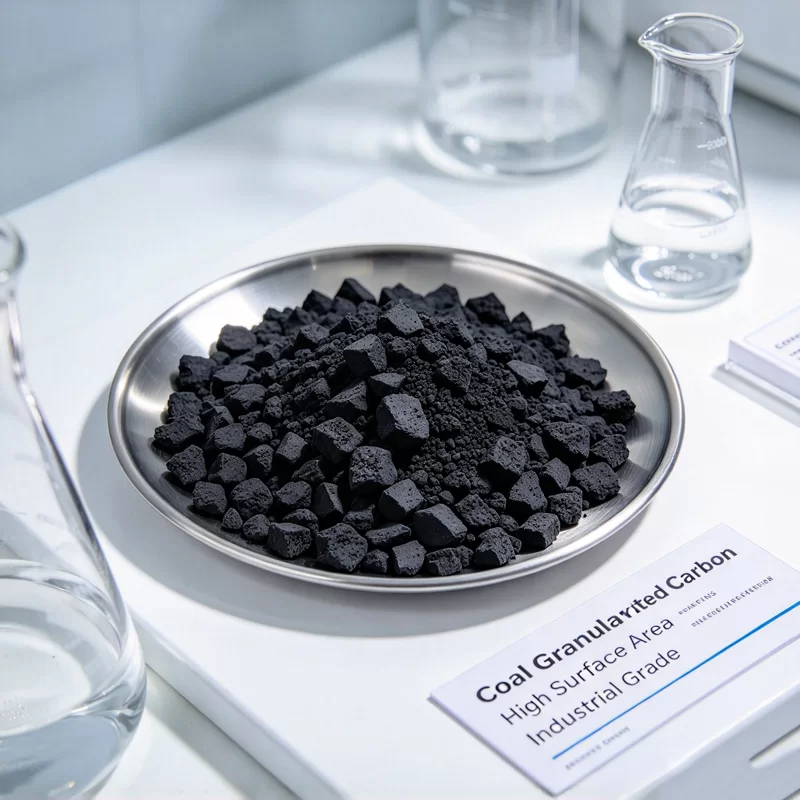
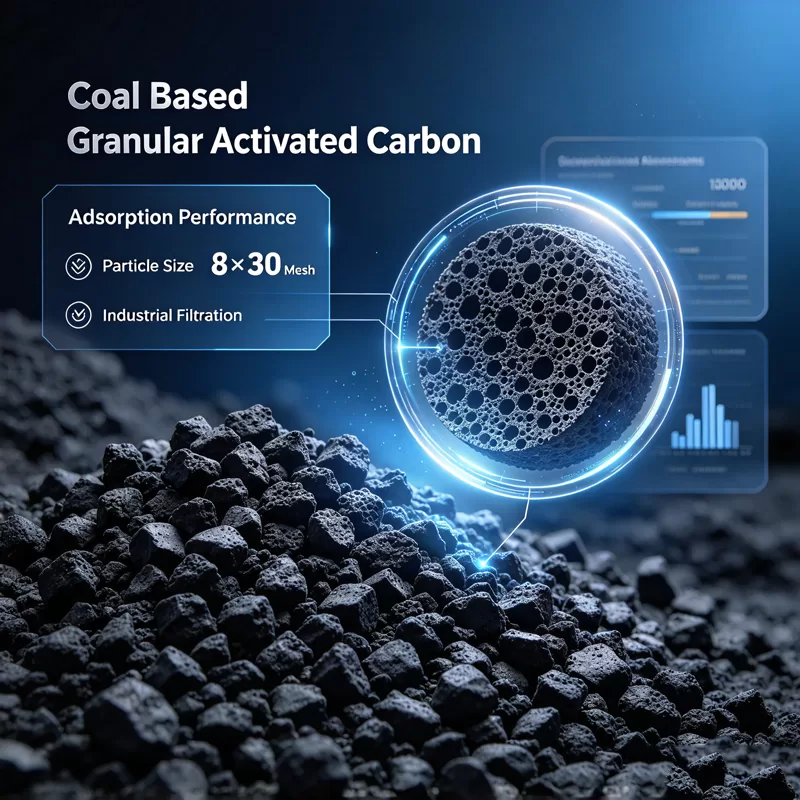
Steinkohle: Verfügt über eine natürliche Verteilung von sowohl Mikroporen (<2 nm) als auch Mesoporen (2 bis 50 nm). Die resultierende Struktur bietet mechanische Steifigkeit, moderate Schüttdichte und ausgewogene Kinetik, was sie effektiv für die allgemeine Trinkwasserklärung und die Abtrennung von Spuren organischer Verbindungen macht.
Subbituminöse Kohle und Anthrazit: Bieten dichte Packungen mit niedriger anfänglicher Porosität. Diese Materialien erfordern eine intensive Vergasung, um interne Kanäle zu öffnen, was hochdichte Adsorbentien ergibt, die für schwere mechanisch-abrasive Flüssigkeitsbetten geeignet sind.
Kokosnussschale: Gekennzeichnet durch hochdichte, hoch kristalline graphitische Bereiche, die überwiegende Mikroporosität bilden. Sie zeigt eine überlegene Ball-Pfanne-Härte und bietet eine hohe Kapazität für flüchtige organische Verbindungen (VOCs), Trihalogenmethane (THMs) und verbleibende Oxidationsmittel wie freies Chlor.
Lignocellulosische Biomasse und Holz: Erzeugt eine dominante mesoporöse und makroporöse (>50 nm) Architektur. Dieses skelettartige Gerüst beschleunigt die Diffusionsraten beim Sequestrieren von großdurchmessrigen Huminsäuren, komplexen Farbmolekülen oder hochmolekularen Tanninen aus biologischen Abwasserströmen.
Technische Teams, wie die bei Nanfang, betonen die Anpassung dieser strukturellen Porearchitektur an den gezielten Molekülradius der Zielkontaminanten, um sicherzustellen, dass die Massentransferzonen schmal bleiben und die dynamische Adsorptionskapazität vollständig maximiert wird.
Kritische analytische Benchmarks und standardisierte Metriken
Die Beschaffungsspezifikationen erfordern eine rigorose Überprüfung gegen standardisierte Testprotokolle (primär ASTM). Die Analyse dieser Werte in Verbindung, anstatt als isolierte Metriken, bestimmt die tatsächliche Medienkapazität und die hydrodynamische Stabilität des Bettes.
Indikatoren für die Entwicklung der Porenmatrix
Die interne Oberfläche wird hauptsächlich mithilfe von zwei Basis-Chemikalien- Adsorptionstests kartiert: der Iodzahl (ASTM D4607) und der Aktivität von Tetrachlorkohlenstoff (CTC) (ASTM D3467). Ein Iodwert zwischen 900 mg/g und 1150 mg/g zeigt eine tiefe Mikroporenverbreitung an, die für die Retention von kleinen Molekülen in der flüssigen Phase geeignet ist. Die CTC-Aktivität, historisch standardmäßig für Medien in der Dampfphase, korreliert mit dem Mikroporenvolumen, das flüchtige organische Verbindungen erfassen kann; moderne Ingenieurmethoden ersetzen häufig die Butan-Arbeitskapazität (ASTM D5228), um identische interne geometrische Volumina zu messen.
Für Anwendungen, die industrielle Tenside, Farbkörper oder natürliche organische Substanzen (NOM) entfernen, dient die Melassezahl oder der Methylblau-Adsorptionswert als primärer Parameter. Diese Indizes spiegeln die Übergangsmesoporenverfügbarkeit wider, die interne Porenblockaden verhindert und es komplexen Adsorbaten ermöglicht, in die tiefere mikroporöse Matrix zu diffundieren.
Mechanische Integrität und physikalische Haltbarkeit
Die Integrität des Mediums unter kontinuierlichem hydraulischem Abwärts- oder Aufwärtsfluidisieren verhindert eine vorzeitige Systemdegradation. Die Härtezahl oder die Ball-Pan-Härte (ASTM D3802) quantifiziert den Widerstand gegen Degradation, die durch interpartikuläre Abrasion während des hydraulischen Transports, Oberflächenabschabens und Hochgeschwindigkeits- Rückspülens verursacht wird. Werte über 90 bis 95 Prozent sind für Tiefbettkommunalfilter zwingend erforderlich, um Kohlenstoffverluste und Blindheit der nachgeschalteten Kanäle zu verhindern.
Der Abrasionsindex liefert ergänzende Daten, indem er hydrodynamische Agitation simuliert. Geringerer struktureller Widerstand erzeugt mikroskopische Feinstäube, was die Druckabfallrate über das Kontaktbett erhöht und die Rückspülfrequenz steigert, was Prozesswasser verbraucht und die Betriebszeit verringert.
Dichte, Aschezusammensetzung und Benetzungsmerkmale
Die apparente Dichte (ASTM D2854) beeinflusst die Masse des Kohlenstoffs, die in einem Adsorptionsbehälter mit festgelegten Abmessungen platziert werden kann. Typische Werte liegen zwischen 0,40 g/cm³ und 0,55 g/cm³. Variationen in der Schüttdichte verändern das Rückspülverhalten und die massenbasierten Kostenberechnungen.
Der Gesamtaschegehalt (ASTM D2866) und die säurelöslichen Aschefraktionen reflektieren mineralische Rückstände wie Siliziumdioxid, Aluminiumoxid, Eisen, Kalzium und Magnesium. Erhöhtes säurelösliches Eisen kann in das behandelte Wasser auslaugen, oxidierende Mittel katalytisch abbauen oder niedrig-pH-permeate verfärben. Siliziumdioxid-Rückstände verringern die insgesamt zugängliche interne Oberfläche pro Volumeneinheit, was den Gesamteffizienz der Adsorption reduzieren kann. Daher werden säuregewaschene Kohlenstoffe für die hochreine pharmazeutische Verarbeitung, das Spülen von Halbleitern und empfindliche Katalysatorträgerbetten spezifiziert.
Hydrodynamische Entwurfsparameter in Festbettanwendungen
Die Unterscheidung zwischen erstklassigen Herstellern von aktivem Kohlenstoff und Rohstoffverteilern beinhaltet die Bewertung ihrer Fähigkeit, fluiddynamische Modellierungen und Bettkonfigurationen zu unterstützen. Das mechanische Layout der Adsorber erfordert ein Gleichgewicht zwischen Kontaktzeit und Druckverlust.
Hydraulische Belastung und Kontaktzeit im leeren Bett (EBCT)
Die Kontaktzeit im leeren Bett bestimmt das physikalische Volumen des aktivierten Mediums, durch das die Prozessflüssigkeit relativ zu den volumetrischen Durchflussraten migriert:
EBCT = V / Q
Wo V das Medienvolumen darstellt und Q die volumetrische Flüssigkeitsdurchflussrate bezeichnet. In Trinkwassersystemen, die Mikroschadstoffe (wie per- und polyfluorierte Alkylsubstanzen oder PFAS) entfernen, sind die EBCT-Werte in der Regel zwischen 10 und 20 Minuten dimensioniert, um breite Massenübertragungszonen zu berücksichtigen. Niedrigere EBCT-Konfigurationen (5 bis 8 Minuten) genügen für die grundlegende Dechlorierung aufgrund der schnellen kinetischen Reaktionsmechanismen, die an der Umwandlung von Hypochlorige Säure in Chloridionen beteiligt sind.
Die oberflächliche lineare Geschwindigkeit (hydraulische Belastungsrate) muss ausgeglichen werden, um strukturelle Umgehungskanäle zu verhindern. Flüssigkeitsphasen-Systeme laufen standardmäßig zwischen 5 und 15 m/h. Der Betrieb unterhalb dieser Schwelle birgt das Risiko einer schlechten Durchflussverteilung, während der Betrieb darüber den Druckverlust über die Kies- und Unterdrainage-Trägerplatten erhöht.
Druckabfallvorhersage und effektive Partikelgröße
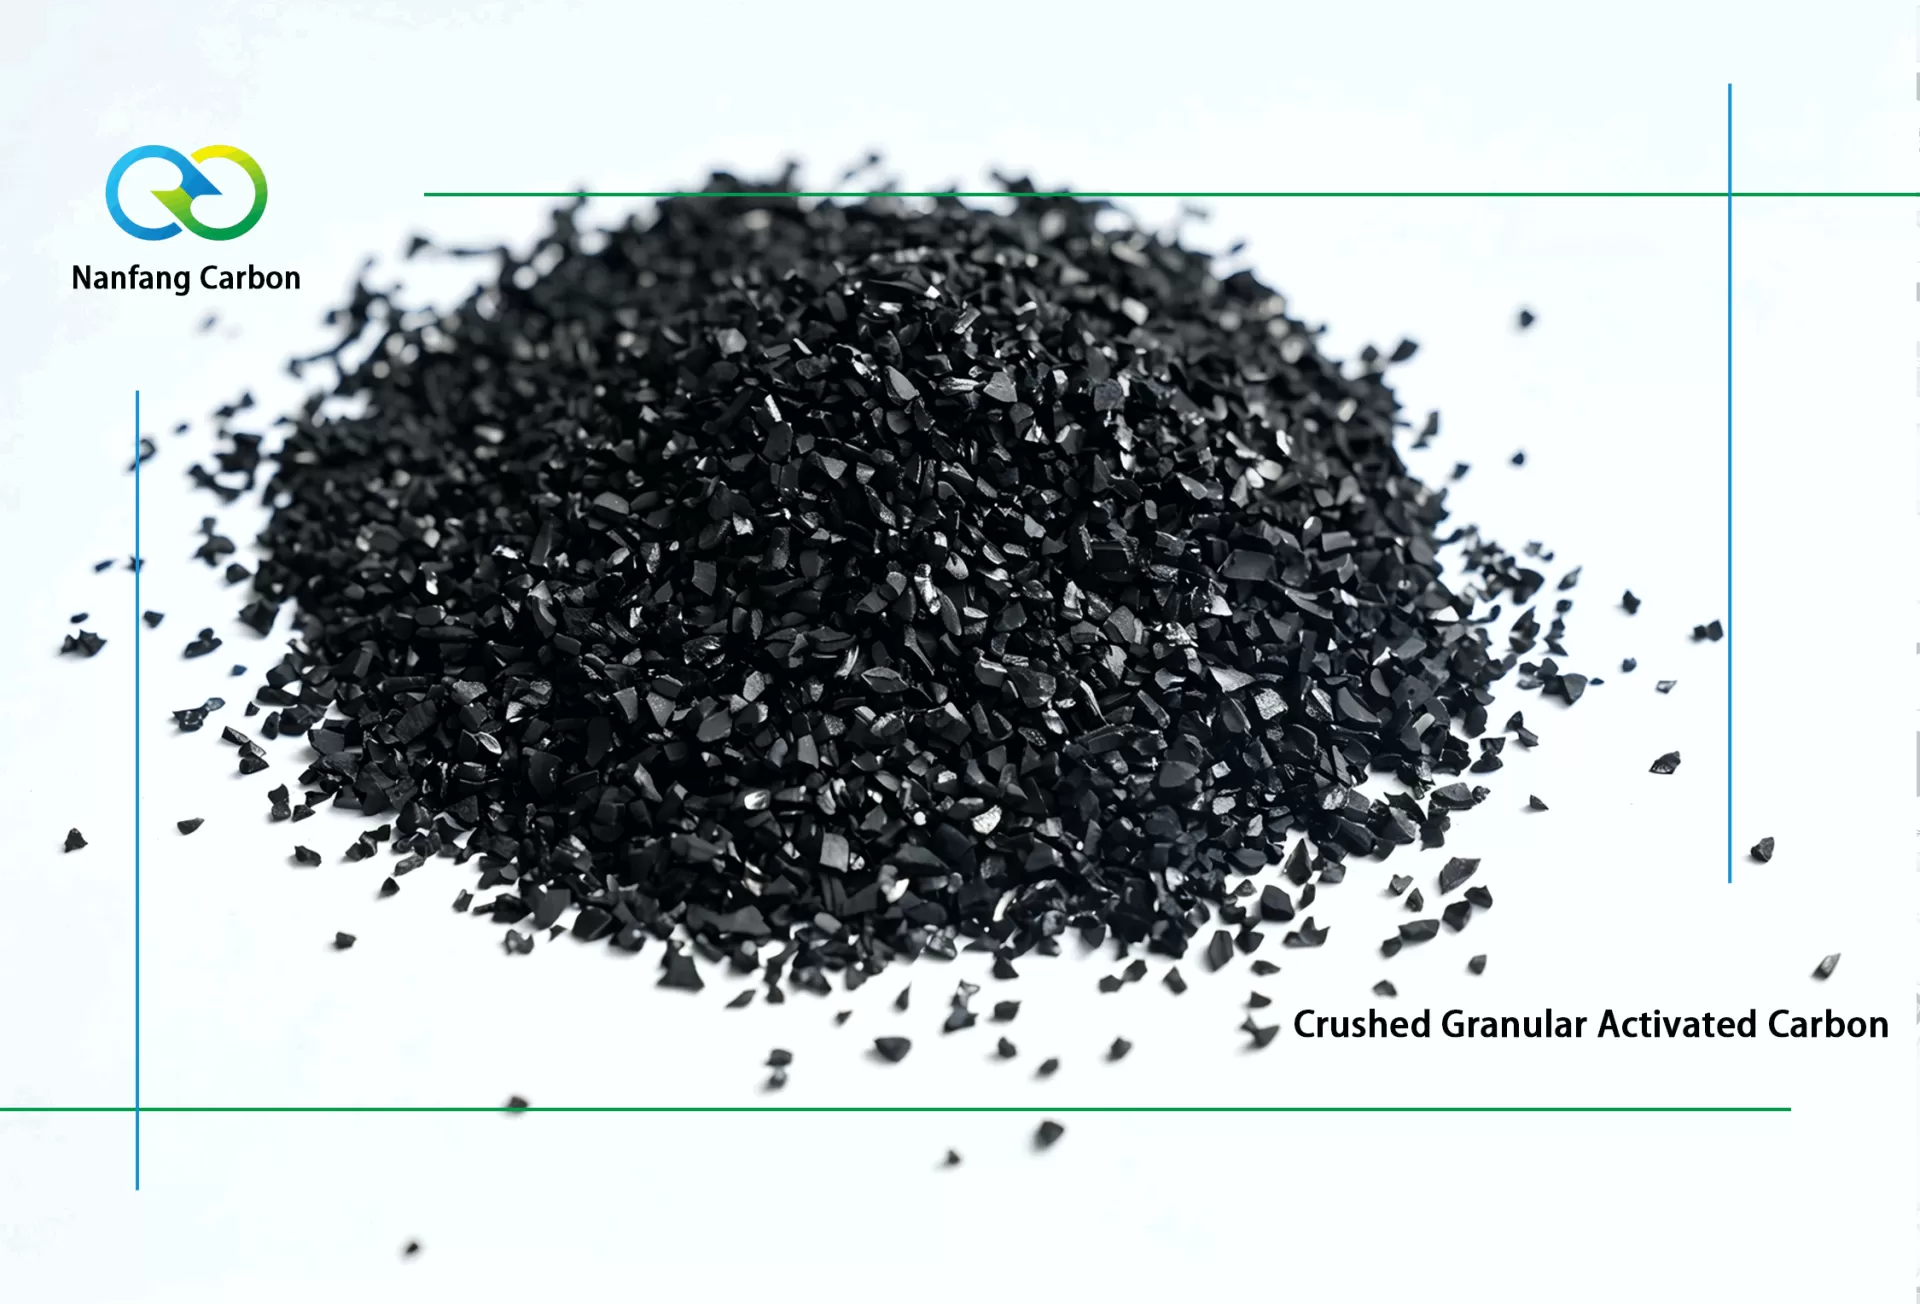
Der operative Druckabfall pro Einheitstiefe des Kohlenstoffmediums wird durch die Fluidviskosität, den Betthohlraumanteil, die Fließgeschwindigkeit und die Partikelgeometrie bestimmt. Diese Beziehung wird mit der Ergun-Gleichung für den Fluidfluss durch gepackte Betten modelliert. Die Partikelgröße wird durch standardisierte Maschenfraktionen (z. B. 8x30 US Mesh, 12x40 US Mesh, 20x50 US Mesh) festgelegt:
Effektive Größe (D10): Die Sieböffnung, die 10 Prozent der gesamten Medienmasse durchlässt. Ein höheres D10 mindert den hydraulischen Druckverlust unter hohen Durchflussbedingungen.
Uniformitätskoeffizient (UC): Das Verhältnis von D60 zu D10. Granulare Medien mit einem UC unter 1,4 bis 1,6 halten den Hohlraum gleichmäßig, wodurch interstitielle Verdichtung, Schichtungsanomalien und vorzeitige lokale Durchbrüche reduziert werden.
Mittlerer Partikeldurchmesser (MPD): Bestimmt die äußere Oberfläche pro Volumeneinheit. Kleinere MPD-Größen (z. B. 20x50 Mesh) reduzieren die intrapartikulären Diffusionslängen und erzeugen schnellere Aufnahmekinetiken auf Kosten eines höheren Druckverlusts im sauberen Bett.
Spezialisierte Hersteller wie Nanfang verwenden strenge ASTM-Testprotokolle, um zu überprüfen, dass die Siebklassifikationen enge Standardabweichungen aufweisen, um zu verhindern, dass Feinstaub sich in den unteren Bereichen der Filtrationsunterdrainagen ansammelt.
Anwendungsspezifische Anforderungen und Leistungsmerkmale
Die Materialspezifikationen variieren erheblich zwischen den Prozessarten und erfordern eine maßgeschneiderte Rohstoffauswahl und Porengrößen.
Kommunale Trinkwasserklärung
Wasserversorgungsunternehmen stehen strengen Grenzwerten für halogenierte Nebenprodukte, Geschmacks- und Geruchsstoffe (Geosmin und 2-Methylisoborneol) sowie persistente Spurenorganika gegenüber. In diesen Umgebungen muss GAC robuste Transport-Mesoporen mit konzentrierten Mikroporen ausbalancieren. Das Medium muss hydraulischen thermischen Variationen standhalten und routinemäßige saisonale Rückspülungen ohne übermäßigen physikalischen Abrieb oder Feinstaubgeneration überstehen.
Gasphasenadsorption und Lösungsmittelrückgewinnung
Dampffasenanwendungen konzentrieren sich stark auf niedrigen Druckabfall, hohe Schadstoffbelastung und vorhersehbare thermische Regenerationsschleifen. Bei der Erfassung von VOCs, chlorierten Lösungsmitteln oder Komponenten von Lackabgasen werden Pellets oder grobmaschige granulare Medien (z. B. 4x8 Mesh oder 4 mm Extrudate) eingesetzt. Wichtige Entwurfsparameter konzentrieren sich auf hohe CTC, niedrige Feuchtigkeitserhaltung und hohe Selbstentzündungsresistenz, um Bettbrände während exothermer Adsorptionszyklen zu vermeiden.
Industrielle Abwasser- und Recyclingwasserbehandlung
Tertiäre industrielle Abwasserpolitur umfasst komplexe Mehrkomponentenmatrizen, die mit organischer chemischer Sauerstoffnachfrage (COD), Tensiden, Schwermetallchelatverbindungen und verbleibenden Bioziden beladen sind. Die wettbewerbsfähige Adsorption bestimmt die Bettenleistung, da natürliche organische Stoffe große äußere Poren sättigen. Effektive Medien erfordern expansive Mesoporosität, um Hautblindheit zu verhindern, zusammen mit einer ausgewogenen Oberflächenchemie, die physikalische Adsorption und milde Bio-Regeneration (Biologischer Aktivkohle) ermöglichen kann.
Bewertung der Lieferkette und Produktionskonsistenz
Die Überprüfung von Herstellern von Granulat-Aktivkohle erfordert die Bewertung nicht nur von Batch-Analysenzertifikaten, sondern auch von thermischen Reaktivierungsprozessen, Ofenoperationen und der Beschaffung von Rohstoffen. Störungen in der Kohlenversorgung oder regionale Schwankungen bei der Kokosnussernte können die Eigenschaften der Basismatrix beeinträchtigen, es sei denn, der Hersteller hält strenge Materialhomogenisierungsprozesse ein.
Werksprüfungen sollten den Grad des angewandten Qualitätsmanagements in jeder Verarbeitungsphase untersuchen:
Vor-Karbonisierungszerkleinerung und -sortierung, um eine konsistente Partikelgrößenverteilung beim Eintritt in den Ofen sicherzustellen.
Kontinuierliche Atmosphäre und Temperaturregelung innerhalb der thermischen Aktivierungsöfen, um überoxidierte Kerne oder unteraktivierte Hüllen zu vermeiden.
Sortierung nach der Aktivierung, magnetische Siebung auf Eisenverunreinigungen, Entsteinen und mehrstufige Entstaubung.
Maßgeschneiderte Oberflächenchemische Modifikationsmöglichkeiten, einschließlich Säurewäsche zur Eliminierung von Mineralsalzen oder katalytischer Funktionalisierung durch Stickstoffdosierung zur Beschleunigung des Oxidantabbaues.
Erfahrene Hersteller von Granulat-Aktivkohle unterstützen oft Anlagenbetreiber bei der Berechnung von Massentransferzonen, Fluidbett-Expansion-Kurven und Kohlenstofferschöpfungsraten basierend auf Pilotkolonnendaten oder isothermen Adsorptionsanalysen. Durch maßgeschneiderte Maschenverteilungen und entwickelte Rückspülprotokolle bietet Nanfang dynamische technische Unterstützung, um Verarbeitungsanlagen bei der Auswahl der geeigneten Medienkonfiguration für ihre spezifischen Betriebsbedingungen zu helfen.
Installation, Befeuchtung und betriebliche Wartung
Die optimale Medienauswahl verhindert keinen vorzeitigen Durchbruch, wenn die Inbetriebnahme und die laufenden Wartungsverfahren fehlerhaft sind. Die anfängliche Installation von GAC in ein Adsorptionsgefäß bestimmt die grundlegende Betriebseffizienz.
Hydraulische Beladung und Entgasung
Das direkte mechanische Fallenlassen von trockenem Kohlenstoff in leere Adsorber verursacht Partikelzertrümmerung und strukturelle Degradation. Tanks sollten teilweise mit sauberem, entgasten Wasser gefüllt werden, um das eingehende Material abzufedern. Trockener Kohlenstoff enthält eingeschlossenes atmosphärisches Gas in seiner porösen Matrix. Wenn Wasser zu schnell von oben eingeführt wird, verursacht die interne Auftriebskraft eine Bettstratifizierung, Gasbindung und Kanalfluss.
Die richtigen Befeuchtungsprotokolle erfordern das Durchtränken des beladenen Kohlenstoffbettes für 24 bis 72 Stunden. Das untergetauchte Einweichen verdrängt Luft aus den tiefsten Mikroporen. Nach dem anfänglichen Einweichen sollte eine sanfte Aufwärtsströmung zur Rückspülung eingeleitet werden, um gelöste Mikroblasen zu beseitigen und Restpartikel aus dem Versand auszuwaschen, bevor das System in die nachgelagerte Produktion überführt wird.
Rückspülung und Bettstratifizierung
Über betriebliche Zyklen sammeln sich suspendierte Feststoffe in den oberen Schichten des Kohlenstoffbetts an, was zu einem allmählichen Druckverlust führt. Die Rückspülung kehrt den Flüssigkeitsfluss nach oben um, um das Medium zu fluidisieren, angesammelte Partikel abzuschwemmen und das Bett neu zu stratifizieren.
Die Rückspülgeschwindigkeit muss eine Bettvergrößerung zwischen 20 und 30 Prozent erreichen, ohne funktionales Medium in die Ablassrinnen zu spülen. Da die Wasserdichte und Viskosität mit der Betriebstemperatur schwanken, müssen die Rückspülströme saisonal angepasst werden. Wärmeres Sommerwasser, das weniger viskos ist, erfordert höhere Oberflächenströme, um identischen hydrodynamischen Widerstand und Bettvergrößerung im Vergleich zu kalten Winterverarbeitungsströmen zu erreichen.
Häufig gestellte Fragen
F1: Was unterscheidet jungfräulichen granulataktivierten Kohlenstoff von reaktiviertem Kohlenstoff?
A1: Jungfräulicher granulataktivierter Kohlenstoff wird direkt aus frischen Rohstoffen (wie Kokosnussschalen oder jungfräulicher Kohle) hergestellt, die niemals industriellen Verunreinigungen ausgesetzt waren. Reaktivierter Kohlenstoff wird durch thermische Verarbeitung von verbrauchtem Kohlenstoff in Hochtemperaturöfen erzeugt, um adsorbierte organische Stoffe zu verbrennen und die poröse Struktur wiederherzustellen. Während reaktivierter Kohlenstoff einen niedrigeren Einheitspreis bietet und die Kohlenstoffemissionen im Lebenszyklus reduziert, weist er typischerweise eine niedrigere Jodzahl, einen höheren Ascheanteil, reduzierte mechanische Härte und eine breitere Porenverteilung aufgrund von strukturellem Masseverlust während der Reaktivierung auf.
F2: Wie korreliert die Jodzahl mit der Wirksamkeit der organischen Entfernung?
A2: Die Jodzahl misst die Milligramm elementaren Jods, die pro Gramm Kohlenstoff in einer verdünnten wässrigen Lösung adsorbiert werden, und bietet eine Annäherung an die gesamte innere Oberfläche, die durch Poren mit einer Größe zwischen 1,0 und 2,8 Nanometern bereitgestellt wird. Eine hohe Jodzahl zeigt eine überlegene Kapazität für niedermolekulare Spuren organischer Verbindungen an. Sie korreliert jedoch nicht mit der Entfernung von großen Molekülverunreinigungen wie Huminsäuren oder langkettigen Polymeren, die eine entwickelte Mesoporstruktur erfordern, die durch Melasse- oder Methylenblau-Zahlen widergespiegelt wird.
F3: Was verursacht, dass der Druckabfall in einem neu in Betrieb genommenen Kohlenstoffbehälter schnell ansteigt?
A3: Ein schneller Anstieg des Druckabfalls in einem neu in Betrieb genommenen Bett resultiert typischerweise aus unzureichendem Vorweichen, unvollständigem Luftentgasen, unzureichender Entfernung feiner Partikel während der ersten Rückspülung oder falscher Partikelgröße. Wenn der Einheitlichkeitskoeffizient zu hoch ist, setzen sich kleinere Kohlenstoffkörner in interstitiellen Hohlräumen zwischen größeren Granulaten ab, was die Flusskanäle verstopft. Luftansammlungen innerhalb der Bettmatrix können auch zu schwerem Gasbinding führen, was die Flüssigkeit durch enge Umgehungskanäle zwingt und die Betriebsspannungsdifferenzen erhöht.
F4: Wie sollte die Kontaktzeit im leeren Bett (EBCT) für die PFAS-Entfernung angepasst werden?
A4: PFAS-Moleküle, insbesondere kurzkettige perfluoroalkylierte Säuren, zeigen eine geringere Adsorptionsaffinität und langsamere interne Diffusion als langkettige Varianten wie PFOS und PFOA. Während die konventionelle Behandlung flüchtiger Chemikalien effizient bei einer EBCT von 10 Minuten arbeiten kann, erfordern umfassende PFAS-Entfernungsdesigns typischerweise Kontaktzeiten zwischen 13 und 20 Minuten, um vorzeitigen Durchbruch zu verhindern. Die Verwendung von zwei oder mehr Behältern in einer Führungs-Nachlauf-Konfiguration stellt sicher, dass der primäre Behälter eine vollständige Erschöpfung erreichen kann, während das sekundäre Bett vorrückende Verunreinigungsfronten einfängt.
Q5: Kann der Aschegehalt in granuliertem Aktivkohle die chemischen Prozesse in der Flüssigphase beeinflussen?
A5: Ja. Restliche anorganische Asche besteht aus basischen Oxiden, Silikaten und Metall-Salzen, die sich bei anfänglicher Benetzung in Lösung dissoziieren können, wodurch der pH-Wert des Prozesswassers auf basische Werte (häufig zwischen pH 8,5 und 10,5) ansteigt. In Trinkwasser- oder Kesselzufuhr-Systemen kann dies zu Ablagerungen oder Nichteinhaltung von Wasserqualitätsvorschriften führen. In chemischen Prozesslinien können Schwermetallkomponenten wie Eisen oder Kupfer in der Asche unerwünschte Nebenreaktionen katalysieren oder nachgelagerte Membransysteme verunreinigen. Säuregewaschene Qualitäten mindern diese Risiken, indem sie lösliche Aschebestandteile vor der Verpackung entfernen.
Industrielle Medienbeschaffung und technische Spezifikationen
Um vorhersehbare Laufzeiten in Festbett- und mobilen Adsorptionssystemen zu erreichen, ist eine enge Abstimmung zwischen den Prozessspezifikationen, dem hydraulischen Design und den Fertigungstoleranzen erforderlich. Die Konsultation technischer Teams bei Herstellern von granuliertem Aktivkohle gewährleistet eine optimale Leistung des Medienlebenszyklus.
Für maßgeschneiderte Porenverteilungsmodelle, umfassende ASTM-Datenblätter oder Pilotmaßstab-Medienevaluierungen, die auf Ihre Prozessmatrizen zugeschnitten sind, wenden Sie sich an unsere Abteilung für industrielle Kohlenstofftechnik: nkty87740956@163.com