Verstehen des Preises für kohlebasierten Aktivkohle: Spezifikationen, Qualität & Lieferfaktoren
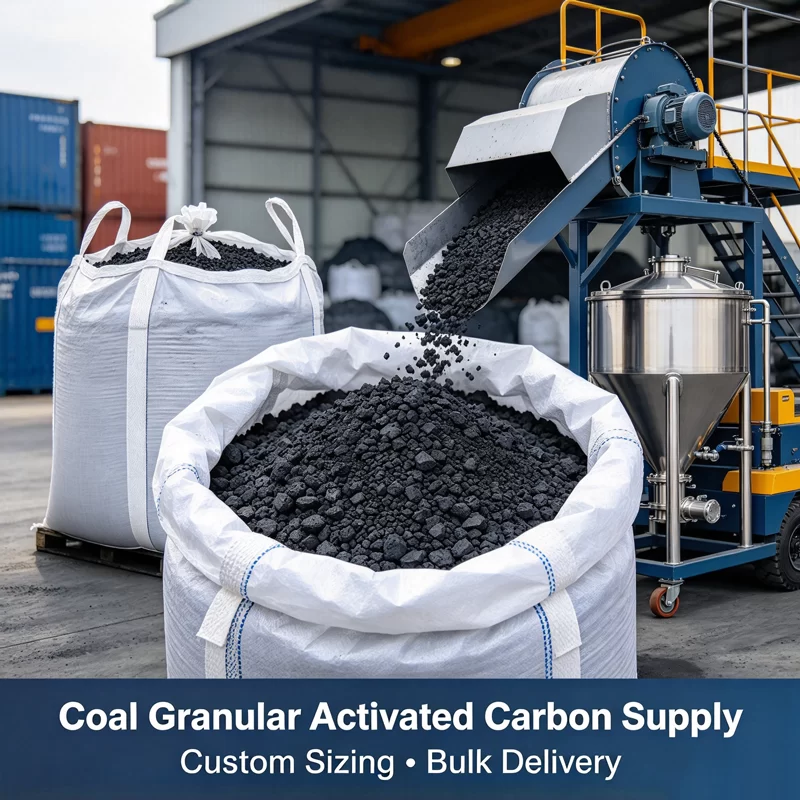
Industrielle Reinigungssysteme verlassen sich stark auf kohlenstoffhaltige Adsorbentien, um Verunreinigungen in gasförmigen und wässrigen Phasen zu isolieren. Unter den verfügbaren porösen Medien halten kohlenstoffbasierte Adsorbentien den größten globalen Marktanteil nach Volumen aufgrund ihrer vielfältigen Porenarchitektur, strukturellen Integrität und wirtschaftlichen Rentabilität. Beschaffungsleiter und Verfahrensingenieure stoßen häufig auf erhebliche Schwankungen in den Marktangeboten. Das Verständnis der zugrunde liegenden Faktoren, die den Kohlenstoff basierten Aktivkohlepreis bestimmen, erfordert eine Untersuchung der thermischen Prozessparameter, der Geologie der Rohstoffe, der mechanischen Klassifikationen und der Leistungsanalytik.
Vorläufer-Petrologie und ihre Rolle in den Produktionskosten
Die anfänglichen Kostenbasis eines kohlenstoffhaltigen Adsorbens stammt an der Bergwerksfront. Kohle existiert in mehreren Entwicklungsrängen, von denen jeder unterschiedliche chemische Zusammensetzungen, feste Kohlenstoffgehalte und flüchtige Stoffprofile aufweist, die die Verarbeitungseffizienz grundlegend diktieren.
- Anthrazit: Besitzt den höchsten festen Kohlenstoffgehalt (typischerweise 85% bis 95%) und die niedrigsten flüchtigen Stoffe. Anthrazit bildet das Fundament für schwerlastfähige granulare und extrudierte Medien, die außergewöhnliche mechanische Härte und dichte Mikroporenstrukturen erfordern. Die Verarbeitungserträge aus Anthrazit sind hoch, aber die Beschaffungskosten für hochwertigen Anthrazit erhöhen direkt die Basisherstellungskosten.
- Steinkohle: Enthält weniger festen Kohlenstoff (60% bis 80%) und höhere flüchtige Stoffe sowie einen moderaten Aschegehalt. Die thermische Verarbeitung erfordert umfassende Devolatisierungsphasen. Steinkohle zeichnet sich durch die Erzeugung von Übergangs-Mesoporen (2 bis 50 Nanometer) aus, was sie unverzichtbar für die Farbabtrennung in der Flüssigphase und die Abwasserbehandlung macht. Die Verarbeitungskosten schwanken in Abhängigkeit von dem Erdgas und den Hilfsbrennstoffen, die erforderlich sind, um die Aktivierungstemperaturen aufrechtzuerhalten.
- Sub-Bituminöse Kohle und Braunkohle: Gekennzeichnet durch hohe Feuchtigkeit, geringere Dichte und ausgeprägte Makroporosität (>50 Nanometer). Während die Rohstoffbeschaffungskosten vergleichsweise niedrig bleiben, sinken die Umwandlungsrenditen während der Karbonisierung erheblich. Eine große volumetrische Verarbeitung ist erforderlich, um eine metrische Tonne verkaufsfähiges Produkt zu erzeugen, was die Einsparungen bei den Rohstoffen durch einen höheren Energieverbrauch pro Einheit des fertigen Adsorbens ausgleicht.
Variationen in den regionalen Bergbauvorschriften, der Schienenlogistik von Bergbaugebieten zu Verarbeitungszentren und den Abbauzöllen beeinflussen kontinuierlich die Rohstoffkosten lange bevor die Rohmineralien die thermischen Aktivierungsöfen erreichen.
Thermische Aktivierungsenergien und Fertigungsdynamik
Die Umwandlung von Rohkohle in ein aktiviertes Filtermedium erfordert eine Hochtemperaturverarbeitung in zwei Hauptphasen: Karbonisierung und Aktivierung. Die Karbonisierung erfolgt in einer inertialen Atmosphäre bei Temperaturen zwischen 400 °C und 600 °C, um flüchtige Verbindungen zu entfernen und das vorläufige Kohlenstoffgerüst zu initiieren.
Die Aktivierung erfolgt in Drehöfen oder vertikalen Schachtöfen bei Temperaturen von 850 °C bis 1000 °C. Die kontrollierte Einführung von oxidierenden Gasen – überwiegend überhitztem Dampf – verbraucht Kohlenstoffatome durch die endotherme Wasser-Gas-Verschiebungsreaktion:
C + H2O → CO + H2
Diese Reaktion erodiert selektiv interne Kohlenstoffstrukturen, um ein umfassendes internes Netzwerk aus Mikroporen und Mesoporen zu erzeugen. Thermische Effizienz, Aufenthaltszeiten im Ofen und Verfügbarkeit von Brennstoffen bestimmen die Fertigungskosten. Einrichtungen, die mit modernen Energiesystemen zur Rückgewinnung ausgestattet sind, mildern den Erdgasverbrauch, indem sie Nebenproduktgase zurück in den thermischen Kreislauf umleiten. Fortschrittliche Fertigungszentren wie Nanfang nutzen automatisierte Drehöfen, die so konzipiert sind, dass sie gleichmäßige Aktivierungszonen aufrechterhalten, was die Ausschüsse minimiert, die ansonsten den aggregierten Preis für aktiviertes Kohlenstoff aus Kohle pro Tonne erhöhen.
Technische Variablen, die den Preis für aktiviertes Kohlenstoff aus Kohle beeinflussen
Industrielle Käufer müssen erkennen, dass generische Preisstrukturen selten mit eng konstruierten kommunalen oder petrochemischen Anwendungen übereinstimmen. Die Kosten für Adsorbentien steigen direkt mit den genauen physikalischen, chemischen und Adsorptionseigenschaften.
1. Iodzahl und interne Oberfläche
Die Iodzahl (gemessen in mg/g gemäß ASTM D4607) dient als Branchenbenchmark zur Messung der Mikroporenkapazität (Poren unter 2 Nanometern) und spiegelt die gesamte interne Oberfläche wider, die für kleine Moleküle zugänglich ist. Standardprodukte bieten Iodwerte von 600 mg/g bis 800 mg/g. Um Grade zu produzieren, die 900 mg/g, 1050 mg/g oder 1150 mg/g erreichen, sind verlängerte Aktivierungsaufenthaltszeiten im Ofen erforderlich. Verlängerte Aufenthaltszeiten verbrennen einen größeren Teil des Kohlenstoffgerüsts, was den Nettoausbeuteertrag verringert und mehr Vorläuferinput pro fertiger Tonne erfordert. Diese gezielte Reduktion der Ausbeute verschiebt direkt den Benchmarkpreis für aktiviertes Kohlenstoff aus Kohle für hochoberflächenaktive Grade.
2. Adsorption von Kohlenstofftetraklorid (CTC) und Butan-Arbeitskapazität
In Gasphasen- und Lösungsmittelrückgewinnungsoperationen veranschaulichen die CTC-Adsorptionswerte (ASTM D3467) die Kapazität eines Adsorbens für flüchtige organische Verbindungen (VOCs). Standardkohlegrade bieten CTC-Werte zwischen 40% und 60%, während spezialisierte Gasreinigungsgranulate 70% bis 80% überschreiten können. Die Entwicklung solch umfassender Porenverteilungen erfordert eine präzise Atmosphärenregulierung innerhalb der Aktivierungszone, was mit höheren Betriebskosten korreliert.
3. Physikalische Morphologie und mechanische Verarbeitung
Die strukturelle Geometrie, die durch ein Ingenieurprojekt festgelegt wird, bestimmt die nachgelagerten Fertigungsabläufe:
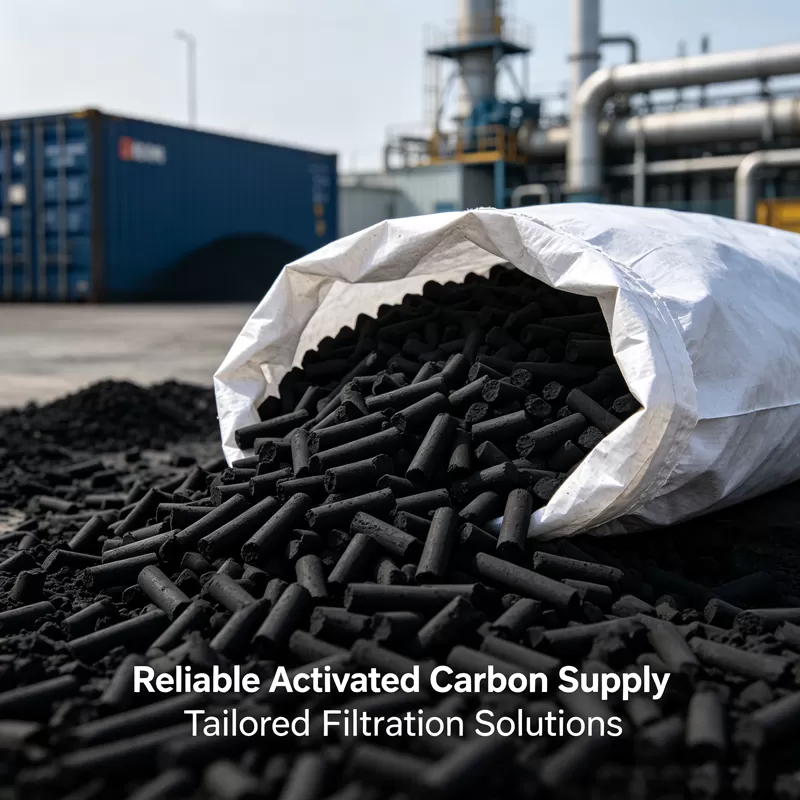
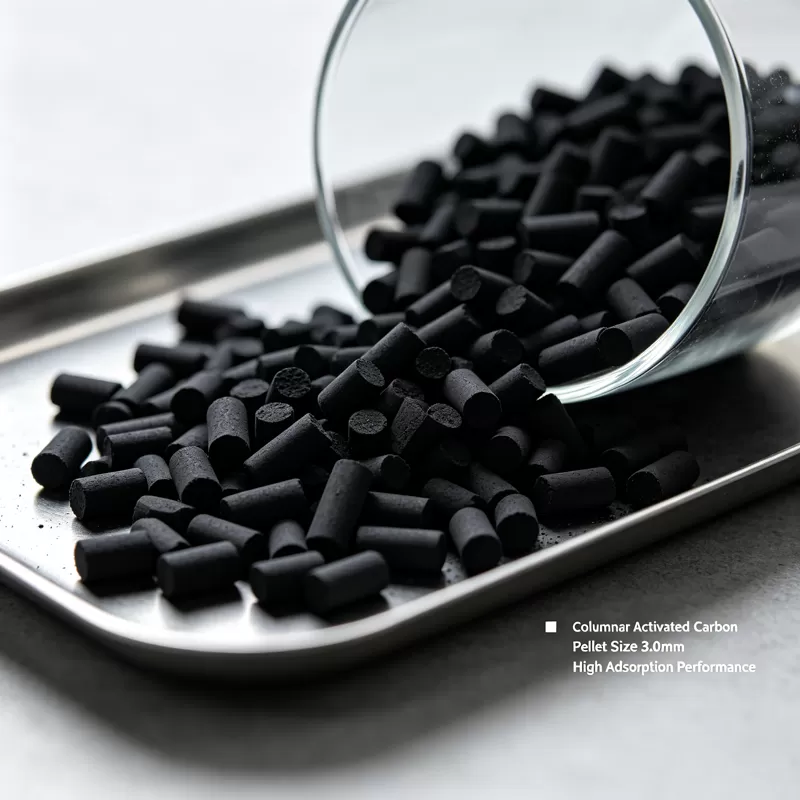
- Extrudierte Pellets (Säulenform): Hergestellt durch das Mahlen von Anthrazit oder Steinkohle zu einem feinen Mehl, das Mischen mit einem organischen Bindemittel (typischerweise Steinkohlenteer), das Extrudieren der plastifizierten Masse durch Präzisionsdüsen (Durchmesser von 0,9 mm bis 8,0 mm) und anschließend das Karbonisieren und Aktivieren der Extrudate. Die Kosten für das Bindemittel, die mechanische Wartung der Extrusion und sekundäre thermische Zyklen schaffen eine höhere Kostenstruktur pro Einheit als direkt zerkleinertes Material.
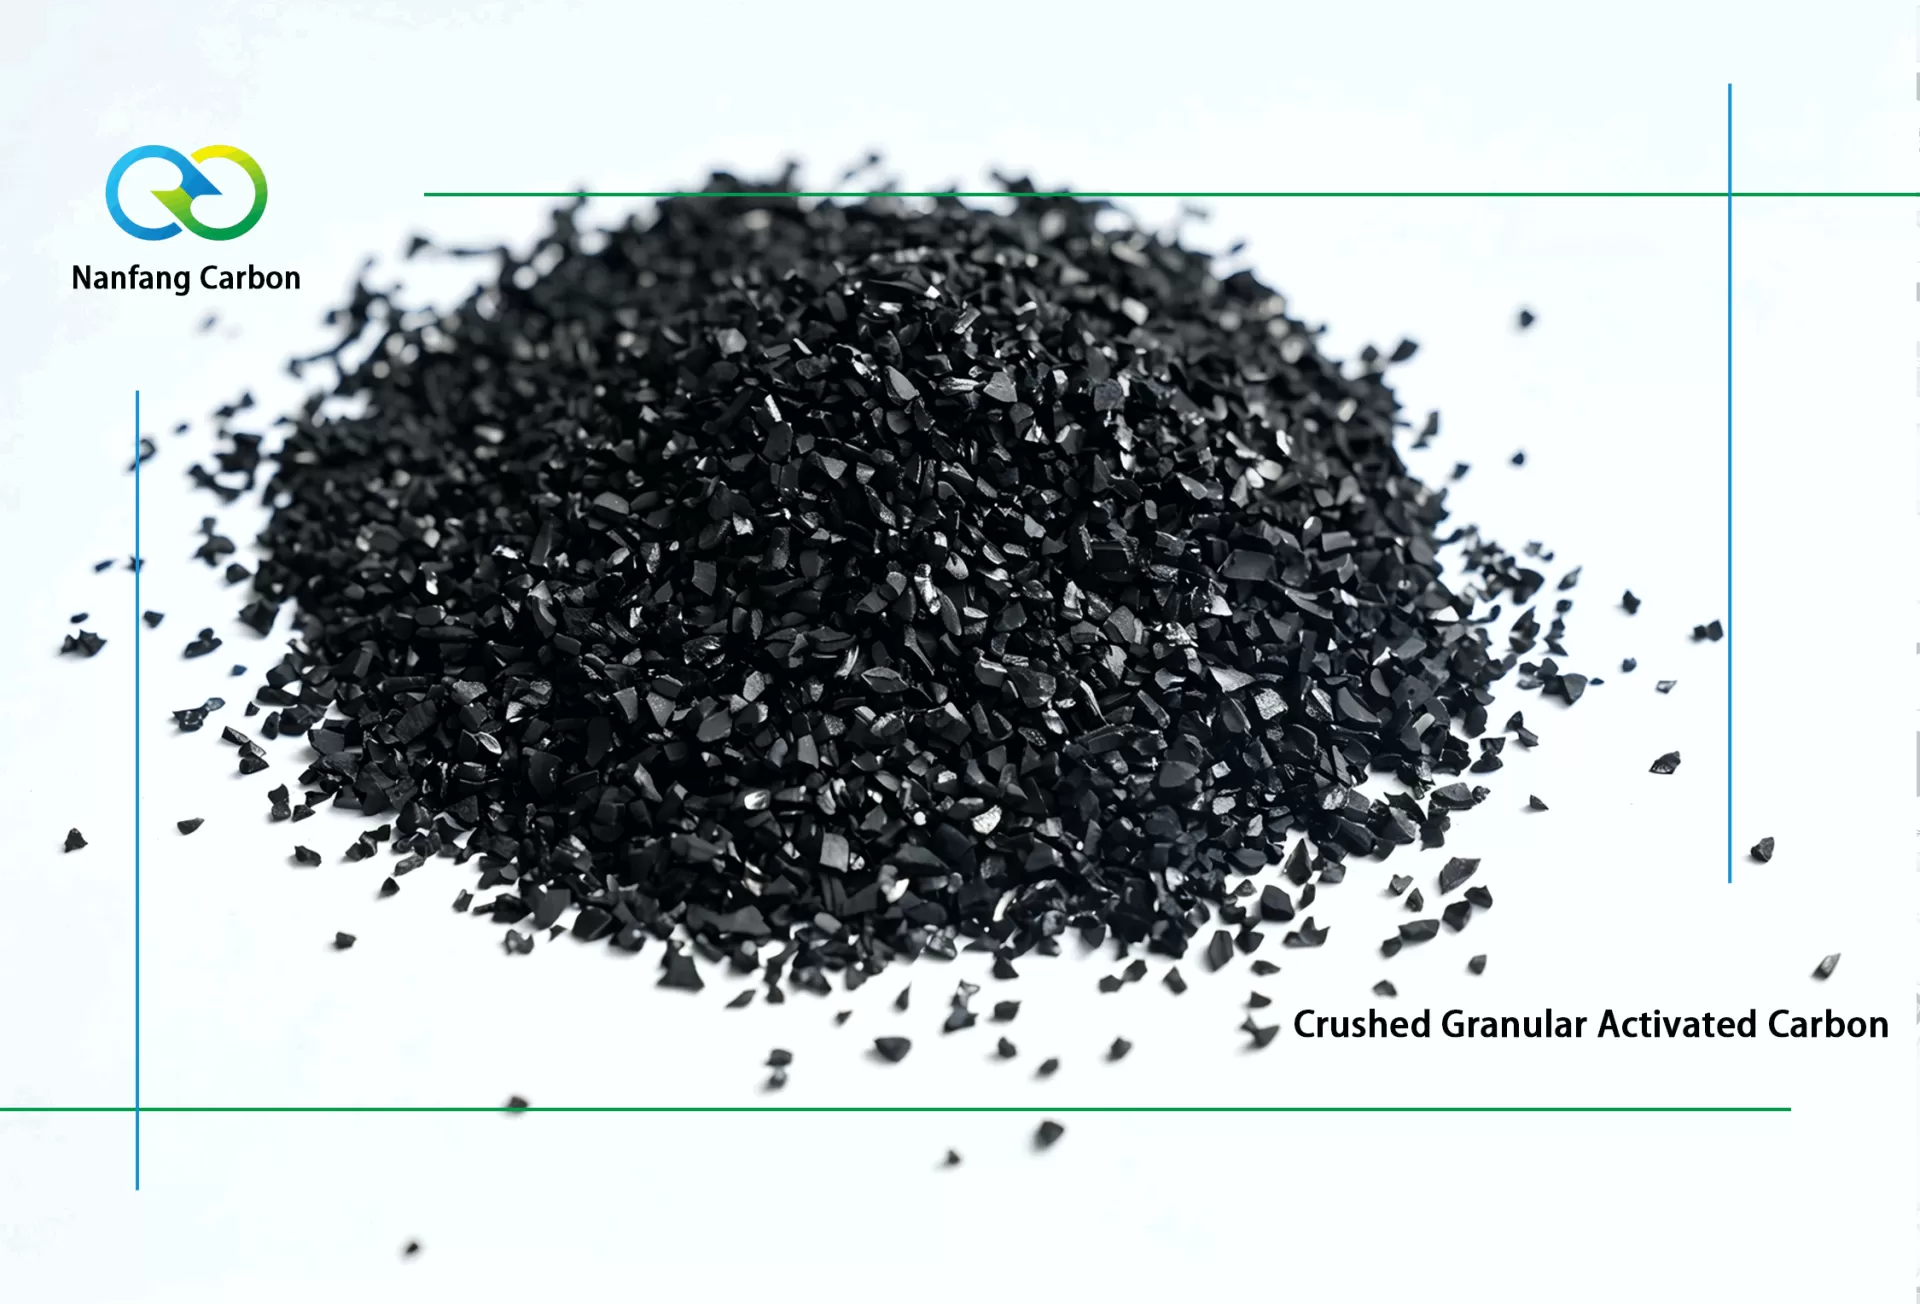
- Granuliertes Aktivkohle (GAC): Hergestellt entweder durch direktes Zerkleinern und Sieben von aktivierten Klumpen oder durch Agglomeration von pulverisierter Kohle unter hohem Druck vor der thermischen Verarbeitung. Reagglomeriertes GAC zeigt konsistente interne Porenverteilungen und überlegene mechanische Widerstandsfähigkeit gegenüber thermischen und hydraulischen Belastungen, aber die mehrstufigen Verdichtungsprozesse diktieren eine Preisstufe über dem Standard direkt zerkleinerten Materials.
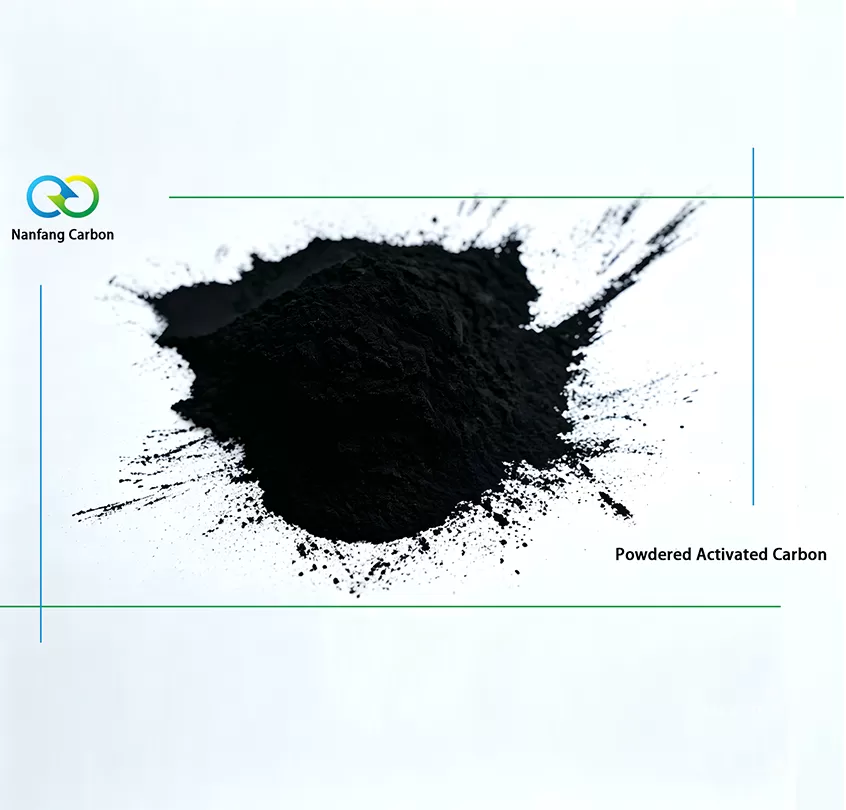
- Pulverisierte Aktivkohle (PAC): Erzeugt durch Mahlen von Kohlenstoffpartikeln auf Partikelgrößen, bei denen 90 % oder mehr durch ein 200- oder 325-Mesh-Sieb passen. Obwohl PAC komplexe Pellet-Extrusionsschritte vermeidet, beeinflussen spezialisierte Mikro-Mahlmaschinen, explosionsgeschützte Filteranlagen und energieintensive Mahlen die Nettokosten.
4. Aschegehalt und Säurewaschverfeinerungen
Rohe Kohle enthält natürlich mineralische Verunreinigungen, die aus Silika, Alumina, Eisenoxiden und Calciumverbindungen bestehen. Ungewaschene kohlebasierte Adsorbentien besitzen einen Gesamtaschegehalt von 8 % bis 15 % nach Gewicht. Für spezialisierte Anwendungen – wie die Elektronikfertigung, Katalysatorträger-Matrizen, hochreine pharmazeutische Zwischenprodukte und Kondensatpolitur – kann verbleibende Asche unerwünschte Metallionen in Prozessströme auslaugen. Um dies zu minimieren, ist es erforderlich, die aktivierte Matrix mit Salzsäure- oder Flusssäurewaschbädern zu behandeln, gefolgt von systematischen Entmineralisierungswasser-Spülungen zur Neutralisierung des pH-Werts. Säurewaschprotokolle verbrauchen hohe Mengen an Reagenzien, erfordern spezialisierte säureresistente Polymerbehälter und produzieren chemische Abwässer, die behandelt werden müssen, was einen merklichen Aufpreis gegenüber standardmäßigen Industriequalitäten einführt.
Vergleichsanalyse: Grad-Spezifikationen vs. Kostenfaktoren
Die Beziehung zwischen technischen Spezifikationen und relativer Marktbewertung kann über standardisierte Industriespezifikationen beobachtet werden:
| Produktklassifizierung | Zielmetriken (Jod / CTC) | Ascheprofil | Primärer Herstellungsfaktor | Marktkostenindex |
|---|---|---|---|---|
| Standard Flue Gas PAC | 500 - 650 mg/g / N/A | 12% - 15% Standard | Hochdurchsatz kontinuierliches Mahlen | Basislinie |
| Direkt zerkleinertes GAC (12x40 Mesh) | 800 - 950 mg/g / 45% - 55% | 10% - 13% Standard | Zerkleinern, Klassifizierung, Größenverluste | Moderat |
| Pelletisiertes Gasphase (4mm extrudiert) | 900 - 1050 mg/g / 55% - 65% | 8% - 11% Standard | Kohlemehlmischung, organische Bindemittel, Extrusion | Obere Moderat |
| Reagglomeriertes GAC (8x30 Mesh) | 950 - 1100 mg/g / 60% - 70% | 8% - 10% Standard | Hydraulisches Brikettieren, gleichmäßige Porenbildung | Hoch |
| Säuregewaschenes Hochrein GAC | 1000 - 1150 mg/g / 65% - 75% | < 3% - 5% Ultra-niedrig | Chemische Extraktion, Spülen, Trocknen, Neutralisation | Premium |
Industrielle Anwendungsanforderungen, die die Volumennachfrage antreiben
Nachfrageprofile in verschiedenen Industriesegmenten leiten saisonale und vertragliche Preisbalancen. Große Installationen nutzen hohe Bestellmengen, um stabile Basisvereinbarungen zu sichern, während spezialisierte Kleinserienverarbeitung maßgeschneiderte Fertigungsaufbauten erfordert.
In kommunalen und industriellen Abwasseranlagen setzen Betreiber granulares Kohlenstoff-Aktivkohle in tiefen Schwerkraftfiltern ein, um refraktären organischen Kohlenstoff, chemischen Sauerstoffbedarf (COD) und endokrine Disruptoren zu eliminieren. Die mechanische Härte (gemessen nach ASTM D3802 Ball-Pan-Härte) muss über 95% liegen, um Abrieb des Bettes unter wiederholten Rückspülzyklen zu widerstehen. Vorzeitiger Abrieb erzeugt Sub-Mesh-Fines, die während der Fluidisierung weggespült werden, was die Medienwechselintervalle beschleunigt.
Die industrielle Luftbehandlung stützt sich stark auf 3mm und 4mm extrudierte Pellets, die in festen Adsorptionsbetten positioniert sind, um Kohlenwasserstoffe, Lösungsmittel aus Lackierereien und Biogas Schwefelwasserstoff (H2S) zu erfassen. Rauchgasentschwefelungssysteme (FGD) in Kraftwerksanlagen wählen häufig pulverisierte Kohlenstoffkohle, die vor den elektrostatischen Abscheidern injiziert wird, um gasförmiges Quecksilber aus den Rauchgasen zu entfernen. Da Energieversorger auf kontinuierliche Lieferzyklen angewiesen sind, beeinflussen langfristige Beschaffungsstrukturen stark die regionale Spotverfügbarkeit und die Basispreise.
Produzenten wie Nanfang entwickeln maßgeschneiderte Porenmatrixprofile, die breite Transport-Mesoporen mit tiefen Retentions-Mikroporen ausbalancieren, sodass Anlagen längere Adsorptionszyklen zwischen den Behälterwechseln betreiben können.
Globale Lieferketteninfrastruktur, Zölle und Verpackungslogistik
Ein erheblicher Teil der Gesamtkosten, die von industriellen Anlagen bezahlt werden, wird von Logistik- und Handelsfaktoren bestimmt, die nach der Produktion auftreten:
- Seefracht und Treibstoffzuschläge: Bulk-Adsorbentien besitzen relativ niedrige Schüttdichten (zwischen 400 kg/m³ und 550 kg/m³ für GAC und Pellets). Containerschiffe erreichen volumetrische kubische Grenzen lange bevor sie die maximalen Bruttogewichtsbewertungen erreichen. Schwankungen der Seefrachtpreise beeinflussen direkt den Preis für kohlenstoffbasierte Aktivkohle in europäischen und nordamerikanischen Häfen.
- Schutzverpackungslösungen: Aktivkohle ist von Natur aus hygroskopisch und chemisch empfänglich für Umgebungsdämpfe. Eine ordnungsgemäße Verpackung ist zwingend erforderlich, um eine Grundbeladung während des Transports zu verhindern. Standardoptionen umfassen 25 kg gewebte Polypropylenbeutel, die mit Polyethylen ausgekleidet, gestapelt und auf wärmebehandelten Paletten stretchverpackt sind, oder 500 kg bis 1000 kg Bulk-Super-Säcke mit Entladeöffnungen. Feuchtigkeitsbeständige Barriereliner erhalten das Aktivierungspotenzial über lange ozeanische Reisen, erhöhen jedoch die variablen Kosten pro Tonne.
- Handelszölle und Umweltregulierungszölle: Zölle,
Antidumpingzölle und nationale Umweltpolitiken spielen eine
entscheidende Rolle im globalen Handel. Die
Einhaltungsprotokolle, die mit regionalen
Verschmutzungsgrenzwerten und Emissionsstandards während der
Aktivierungsphase verbunden sind, bestimmen die
Betriebskosten in den vorgelagerten Lieferregionen.
Strategische Beschaffung: Optimierung der Gesamtkosten des Eigentums
Die Bewertung eines Adsorbentienangebots ausschließlich auf Kilogramm-Basis übersieht das gesamte betriebliche Gleichgewicht der Reinigungsstrecke. Scharfsinnige Beschaffungsleiter bewerten den Basispreis für kohlenstoffbasierte Aktivkohle im Vergleich zur Betriebslebensdauer.
Wenn Medien mit höheren Jodwerten und mechanischer Härte in Hochdurchflusskolonnen betrieben werden, verlängert sich die Lebensdauer des Bettes zwischen thermischen Reaktivierungszyklen oder dem Austausch von Jungbetten erheblich. Ein kostengünstiges, unteraktiviertes Medium, das niedrige Härte aufweist, kann unter Systemdrücken brechen, was den Differenzdruck der Kolonne (delta-P) erhöht, häufigere Rückspülungen erfordert und zu einem frühen Durchbruch von Verunreinigungen führt. Die direkten Arbeitskosten, die Ausfallzeiten des Behälters und die Transportkosten, die mit dem Austausch eines beladenen Kohlenstoffbettes verbunden sind, übersteigen oft den ursprünglichen Erwerbsdifferenzbetrag überlegener Medien.
Darüber hinaus beeinflusst die Entscheidung, ob verbrauchte Medien vollständig durch Jungmaterial ersetzt oder über eine maßgeschneiderte thermische Reaktivierung außerhalb des Standorts verarbeitet werden, die Lebenszyklusbudgetierung. Kohlenstoffbasierte Medien, die durch hohe Strukturintegrität gekennzeichnet sind, bewältigen thermische Reaktivierungsprozesse gut, behalten nutzbares Volumen über mehrere Erhitzungszyklen und senken die Nettokosten für Medien über kontinuierliche Betriebsjahre.
Häufig gestellte Fragen
Was ist der typische Unterschied zwischen kohlenstoffbasiertem und kokosnussschalenbasiertem Aktivkohle?
Aktivkohle aus Kokosnussschalen weist eine überwiegend mikroporöse Struktur auf, die für die Erfassung kleiner Moleküle geeignet ist, wie Chlorverbindungen im Trinkwasser und Goldrückgewinnungskomplexe. Kohlenstoffbasierte Aktivkohle zeigt eine breitere Porenverteilung, die Mikroporen, Mesoporen und Makroporen enthält. Diese strukturelle Vielfalt ermöglicht es Kohlenstoff, größere organische Moleküle, industrielle Farbstoffe und Breitbandverunreinigungen zu adsorbieren, bei denen Kokosnusskohle Porenverstopfung erfahren könnte. Kohlenstoffqualitäten weisen auch allgemein eine ausgeprägte Schüttdichte und Ascheprofile im Vergleich zu Schalenkohle auf.
Warum hat mit Säure gewaschene Kohlenstoffaktivkohle einen auffälligen Kostenaufschlag?
Die Säurewäsche führt intensive sekundäre Verarbeitungsstufen ein. Die Aktivkohle durchläuft gezielte chemische Bäder, um lösliche Aschekomponenten, Eisen, Siliziumdioxid und Schwermetalle zu extrahieren. Dies muss von umfangreichen Spülzyklen mit hohen Mengen behandeltem Wasser gefolgt werden, um einen neutralen pH-Wert wiederherzustellen, und anschließend thermisches Trocknen in speziellen Öfen. Die kombinierten Kosten für Chemikalien, Wasseraufbereitung, Trocknungsenergie und Handhabungsverluste führen zu einer ausgeprägten Preiskategorie über den Standard-ungewaschenen Qualitäten.
Wie beeinflusst die Auswahl der Korngröße das Beschaffungspreis von GAC?
Übliche Maschenkonfigurationen umfassen 8x30, 12x40 und 20x50 Maschen (US Standard Sieb). Um enge, einheitliche Partikelgrößenverteilungen zu erreichen, sind präzise mechanische Zerkleinerung und Siebung erforderlich. Eng kontrollierte Fraktionen, wie spezialisierte 20x50 Maschen, erzeugen höhere Prozentsätze an nicht spezifikationsgerechten Feinpartikeln und Übergrößen während der Siebung, die getrennt und erneut gemahlen werden müssen, was die direkten Einmalerträge verringert und zu einer angepassten Preisstruktur im Vergleich zu breiten Standardverteilungen führt.
Wie sollten Bulk-Lieferungen von kohlenstoffbasierter Aktivkohle gelagert werden, um Leistungsabfall zu vermeiden?
Aktivkohle adsorbiert leicht die umgebende atmosphärische Feuchtigkeit und flüchtige Chemikalien, die in Lagerumgebungen vorhanden sind. Gepackte Super-Säcke oder palettierte Säcke müssen in sauberen, trockenen, gut belüfteten Innenlagerräumen fern von flüchtigen Chemikalienlagern, Brennstoffen und Lösungsmittelausgasungen aufbewahrt werden. Die Stapelhöhen müssen den Sicherheitsbewertungen von Paletten entsprechen, um zu verhindern, dass untere Säcke platzen. Wenn sie in einem unveränderten Behälter unter geeigneten Bedingungen gelagert werden, behält das Material seine Adsorptionskapazität unbegrenzt bei.
Welche Prüfzertifikate sollten Käufer anfordern, wenn sie potenzielle Lieferungen bewerten?
Industrielle Spezifikationen basieren stark auf standardisierten Testmethoden, die von der American Society for Testing and Materials (ASTM) oder gleichwertigen internationalen Standards entwickelt wurden. Wesentliche Prüfbescheinigungen der Analyse (COA) sollten die Jodzahl (ASTM D4607), CTC-Adsorption (ASTM D3467), scheinbare/Schüttdichte (ASTM D2854), Partikelgrößenverteilung (ASTM D2862), Ball-Pan-Härte (ASTM D3802), Gesamtaschegehalt (ASTM D2866) und Feuchtigkeitsgehalt als verpackt (ASTM D2867) umfassen.
Beschaffungs- und Ingenieuranfragen
Industrielle Reinigungssysteme erfordern eine genaue Abstimmung zwischen der Chemie des Prozessstroms und den Spezifikationen für Aktivkohle. Die Beschaffung der richtigen Qualität verhindert vorzeitige Bettermüdung, gewährleistet die Einhaltung von Umweltvorschriften und reduziert die Umrüstfrequenzen der Anlage. Ob Ihre Einrichtung eine kommunale Filtrationsanlage nachrüstet, ein neues Lösungsmittel-Rückgewinnungssystem baut oder hochvolumige pelletierte Medien für die kontinuierliche Emissionsminderung beschafft, eine direkte technische Beratung stellt sicher, dass Ihre Auswahl das geeignete Gleichgewicht von mechanischer Festigkeit, Adsorptionskapazität und Gesamtkosten des Materials erreicht.
Ingenieure und Einkaufsleiter im gewerblichen Bereich sind eingeladen, sich mit Nanfang in Verbindung zu setzen, um verifizierte technische Datenblätter anzufordern, spezielle Größenanforderungen zu erkunden und maßgeschneiderte Containerladungsangebote zu erhalten, die mit den aktuellen Marktzeitplänen übereinstimmen. Wenden Sie sich an unsere technische Vertriebsabteilung, um Wasseranalyseparameter oder gasförmige Durchflussraten für eine empfohlene Medienauswahl und eine detaillierte Preisbewertung einzureichen.