Technischer Leitfaden zu Shell Aktivkohle: Spezifikationen, Leistung & Beschaffung
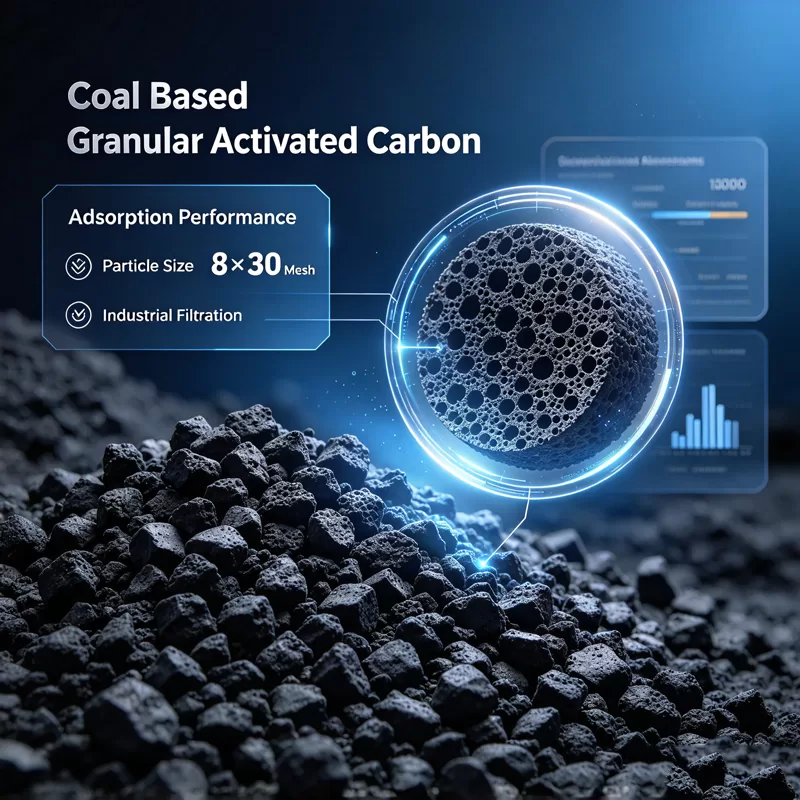
In der modernen industriellen Verfahrenstechnik hängen die Trenneffizienz, die Betriebsdauer und die Einhaltung von Vorschriften stark von der Auswahl des Adsorbens ab. Unter dem breiten Spektrum kohlenstoffhaltiger Medien hat sich Schalenaktivkohle—hauptsächlich aus dichten Kokosnussschalen und ausgewählten Nussmatrizen synthetisiert—als das Maß der Dinge für die Entfernung von Mikroschadstoffen, die Gasreinigung und die Rückgewinnung von Edelmetallen etabliert. Charakterisiert durch ihre überwiegende mikroporöse Matrix, hohe mechanische Abriebfestigkeit und geringen Aschegehalt bietet dieses biobasierte Medium klare technische und wirtschaftliche Vorteile gegenüber traditionellen fossilen Kohlenstoffen.
Verfahrenstechniker, Planer von Wasseraufbereitungsanlagen und Einkaufsleiter benötigen quantitative Klarheit über die physikalische Chemie, die Porengrößenverteilung, das hydrodynamische Verhalten und die Kostenvariablen im Zusammenhang mit Schalenaktivkohle. Dieser Leitfaden untersucht die Herstellungsmechanismen, Betriebsparameter und strengen Evaluierungsmetriken, die erforderlich sind, um industrielle Adsorptionssysteme zu optimieren.
Materialwissenschaft: Porenstruktur und Aktivierungsdynamik
Das Leistungsprofil von Aktivkohle wird durch die Anatomie des Vorläufers und die thermodynamischen Bedingungen ihrer Aktivierung bestimmt. Die dichte, lignifizierte Zellarchitektur von rohen Nuss- und Kokosnussschalen dient als idealer Rahmen für die Entwicklung eines hochdichten, hochmikroporösen Adsorbens.
1. Karbonisierungsdynamik (Pyrolyse)
Der Herstellungsprozess beginnt mit einer kontrollierten langsamen Pyrolyse von rohen Schalen in Drehöfen oder Mehrofenöfen bei Temperaturen zwischen 400 °C und 600 °C in einer sauerstoffarmen Atmosphäre. Diese thermische Zersetzung treibt flüchtige organische Stoffe, Wasserdampf und Teerfraktionen ab und ergibt einen intermediären kohlenstoffhaltigen Char. In dieser Phase wird die primäre Kohlenstoffmatrix gebildet, die das grundlegende strukturelle Skelett für die anschließende Porenerweiterung legt.
2. Hochtemperaturdampfaktivierung
Im Gegensatz zu chemischen Aktivierungswegen, die häufig für holzbasierte Materialien verwendet werden (die auf Phosphorsäure oder Zinkchlorid angewiesen sind), wird hochwertige Schalenaktivkohle hauptsächlich durch physikalische Dampfaktivierung bei Temperaturen zwischen 800 °C und 1050 °C hergestellt. Die zugrunde liegenden endothermen Reaktionen bestimmen diesen Prozess:
Wasser-Gas-Reaktion: C + H2O → CO + H2 (ΔH = +131,3 kJ/mol)
Boudouard-Reaktion: C + CO2 → 2CO (ΔH = +172,5 kJ/mol)
Wenn überhitzter Dampf die karbonisierte Schale durchdringt, oxidiert er selektiv die reaktivsten Kohlenstoffatome innerhalb der Char-Matrix. Diese selektive Vergasung brennt durch die geschlossenen Zellwände und öffnet ein dichtes Netzwerk von sub-nanometer großen Kanälen, ohne die äußere Schalengeometrie zu kollabieren.
3. Porengrößenverteilungs-Matrix
Die Porenklassifizierung gemäß der Internationalen Union für Reine und Angewandte Chemie (IUPAC) umfasst:
Microporen (Breite < 2 nm): Stellen 85 % bis 92 % der gesamten inneren Oberfläche in hochwertiger Schalenaktivkohle dar. Diese Poren erzeugen hohe Van-der-Waals-Adsorptionskräfte, was sie effektiv macht, um niedermolekulare Verbindungen, flüchtige organische Stoffe und Spurenschadstoffe einzufangen.
Mesoporen (Breite 2 nm – 50 nm): Stellen ungefähr 5% bis 10% der Struktur dar und fungieren hauptsächlich als Transportkanäle, die es Adsorbaten ermöglichen, in die inneren Mikroporen zu diffundieren.
Makroporen (Breite > 50 nm): Dienen ausschließlich als Eingangs korridore für den Flüssigkeitsfluss in das Kohlenstoffgranulat und tragen minimal zur gesamt Adsorptionsoberfläche bei.
Wichtige Leistungskennzahlen für die technische Beschaffung
Industrielle Spezifikationen können sich nicht ausschließlich auf generische Produktbezeichnungen stützen. Präzise ASTM-Teststandards sind erforderlich, um festzustellen, ob eine bestimmte Charge von Schalenaktivkohle den Bett-Schubstand, vorzeitiger Erschöpfung widerstehen und hydraulische Anforderungen erfüllen kann.
| Technischer Parameter | Standard-Testmethode | Typischer Spezifikationsbereich | Betriebliche Bedeutung |
|---|---|---|---|
| Iodzahl | ASTM D4607 | 950 – 1.300 mg/g | Misst die Mikroporenkapazität (0,7 bis 1,5 nm); primärer Indikator für die gesamte Adsorptionskapazität für kleine Moleküle. |
| Ball-Pan-Härte | ASTM D3802 | 97% – 99,5% | Misst den Widerstand gegen mechanische Abnutzung, Zerdrückung und Zersetzung während des Rückspülens und des hydraulischen Transports. |
| Offene (Bulk-)Dichte | ASTM D2854 | 0,44 – 0,54 g/cm³ | Bestimmt die Masse an Kohlenstoff, die erforderlich ist, um ein Filtergefäß mit festem Volumen zu füllen; kritisch für Bettbeladungsberechnungen. |
| Gesamtaschegehalt | ASTM D2866 | 1,0% – 4,0% (Standard) < 0,5% (Säuregewaschen) | Zeigt den anorganischen Gehalt an; niedriger Aschegehalt verhindert die Kontamination von Prozessflüssigkeiten und minimiert die Anforderungen an das anfängliche Spülen. |
| Abreibungszahl | ASTM D4058 / AWWA | > 85 – 95 | Bewertet den Widerstand gegen die Bildung von Feinpartikeln unter kontinuierlichem Fluss und Fluidisierungsbedingungen (kritisch in Gold-CIP/CIL-Schaltungen). |
| Feuchtigkeitsgehalt | ASTM D2867 | ≤ 3,0% – 5,0% | Quantifiziert nicht verdampfte Feuchtigkeit als verpackt; höhere Werte reduzieren die aktive Kohlenstoffmasse pro metrischer Tonne. |
Für mission-kritische Anwendungen wie Halbleiter-Ultrapure-Wasser Schleifen, pharmazeutische Verarbeitung und Kondensatpolitur liefert Nanfang hochreine, säuregewaschene Schalenaktivkohle. Nachaktivierungs-Auslaugen mit lebensmittelechtem Salzsäure oder Flusssäure reduziert die verbleibenden säurelöslichen Mineralien (Eisen, Silizium, Calcium) auf Spuren Schwellenwerte, stabilisiert den pH-Wert des Abwassers und verhindert sekundäres Auslaugen.
Schalenaktivkohle vs. Kohlenstoff auf Kohlebasis
Die Auswahl zwischen lignit-/steinkohlebasiertem Kohlenstoff und Schalenaktivkohle erfordert ein Gleichgewicht zwischen kinetischen Transportanforderungen, Ziel-Adsorbats Molekulargewichten und Umweltlebenszyklus-Zielen.
| Merkmal / Parameter | Schalenaktivkohle (Kokosnuss/Nuss) | Steinkohlebasierte Kohlenstoff |
|---|---|---|
| Primäre Porenstruktur | Überwiegend Mikroporös (< 2 nm) | Bimodal / Mesoporös (2 – 50 nm) |
| Spezifische Oberfläche (BET) | 1.050 – 1.400 m²/g | 850 – 1.050 m²/g |
| Zieladsorbate | VOCs, Chlor, THMs, PFAS/PFOS, kleine organische Verbindungen, Radon | Farbstoffe, Tannine, Huminsäuren, große Farbstoffe, Schwermetalle |
| Mechanische Härte | Sehr hoch (Härte Nr. ≥ 98%) | Moderat (Härte Nr. 85% – 92%) |
| Staubentwicklung / Feinstaub | Minimal | Moderat bis hoch |
| Thermische Reaktivierungsrate | Hohe Rückgewinnung (> 90%) mit geringem Abriebverlust | Moderat Rückgewinnung (75% – 85%); höherer Abriebverlust |
| Kohlenstoff-Fußabdruck | Kohlenstoffneutraler Kreislauf aus Bioabfällen | Fossile Brennstoffextraktion; hohe Netto-Lebenszyklusemissionen |
Während kohlenstoffbasierte Kohlenstoffe einen klaren Zweck bei der Behandlung von Wasser mit hohem natürlichem organischen Material (NOM) oder großen Farbkörpern haben, ist Schalenaktivkohle überlegen, wenn es darum geht, chemische Spurenverunreinigungen in Konzentrationen von Teilen pro Milliarde (ppb) und Teilen pro Billion (ppt) zu erfassen.
Industrielle Anwendungen und technische Umsetzung
1. Hochreines Wasserbehandlung & PFAS-Sanierung
Kommunale Wasserbehörden und industrielle Fertigungsbetriebe stehen vor strengen Grenzwerten für halogenierte Verbindungen, Trihalogenmethane (THMs) und per- und polyfluorierte Alkylsubstanzen (PFAS). Das engmaschige Mikroporennetzwerk der Schalenaktivkohle bietet hohe Adsorptionsenergie für kurz- und langkettige perfluorierte Verbindungen (wie PFOA und PFOS). Ihre hohe innere Oberfläche sorgt für maximale Massentransfereffizienz innerhalb von festbett Granular Activated Carbon (GAC) Systemen.
2. Industrielle VOC-Reduktion & Gastrennung
In Festbett-Lösungsmittelrückgewinnungssystemen und Einheiten zur Kontrolle gefährlicher Emissionen wird Schalenaktivkohle verwendet, um niedrig siedende VOCs (wie Benzol, Toluol, Xylol und chlorierte Lösungsmittel) zu fangen. Aufgrund ihrer geringen Variabilität der Schüttdichte und einheitlichen Partikelgröße ermöglicht sie Ingenieuren, die Packbett-Designs zu optimieren und dabei die effektive Adsorptionskapazität aufrechtzuerhalten, während übermäßige Druckverluste über Dampfphasenwäscher vermieden werden.
3. Edelmetallrückgewinnung (Goldcyanidierung: CIL, CIP, CIC)
In hydrometallurgischen Goldextraktionskreisläufen – einschließlich Carbon-in-Leach (CIL), Carbon-in-Pulp (CIP) und Carbon-in-Column (CIC) – ist die mechanische Robustheit des Adsorbens entscheidend. Hohe Härte verhindert das Brechen von Granulaten während der Hochgeschwindigkeits-Schlammagitation, was direkt den Goldverlust in nachgeschalteten Rückständen reduziert. Nanfang stellt spezialisierte, hochabriebfeste Schalenaktivkohle mit spezifischer Plattenrandverrundung her, um die Goldbeladungsraten (kinetische Ratenkonstante k-Wert) zu optimieren und die endgültige Strippeffizienz zu maximieren.
4. Ultrapure Kondensatpolitur & Getränkepolitur
Rückstandschlor und Chloramine können industrielle Umkehrosmose (RO) Polyamidmembranen durch chemische Oxidation schädigen. Schalenaktivkohle wirkt als katalytisches Mittel, indem sie hypochlorige Säure chemisch zu Chloridionen reduziert und gleichzeitig spuren von Chlorphenolen eliminiert, die im Lebensmittel- und Getränkesektor unangenehme Geschmäcker erzeugen.
Betriebsdesign: Durchflussraten, Dimensionierung und Bett-Hydraulik
Die ordnungsgemäße Leistung von Schalenaktivkohle-Systemen erfordert eine Anpassung der Behältergeometrie und Prozesshydraulik an die Massentransferzone (MTZ) des Zieladsorbats.
Leere Bett-Kontaktzeit (EBCT): Für die Entfernung von Spurenorganika und Dechloraminierung liegen die EBCT-Werte typischerweise zwischen 10 und 20 Minuten, abhängig von den Konzentrationen im Zulauf. Die kritische Entfernung von Mikroschadstoffen (z.B. PFAS) erfordert oft gestufte Dual-Column-Konfigurationen, die in einer Führungs-Nachlauf-Anordnung mit mindestens 15 bis 20 Minuten kumulativer EBCT betrieben werden.
Hydraulische Belastungsrate (HLR): Industrielle Flüssigphasen-Systeme arbeiten innerhalb von 5 bis 15 m/h (2 bis 6 gpm/ft²). Das Überschreiten dieser Grenzen kann zu Kanalbildung, Fluidisierung oder vorzeitigem Bett-Durchbruch führen.
Maschenwahl:
8x30 Masche (2,36mm – 0,60mm): Standard für die Mehrschicht-Industriewasserfiltration; balanciert schnelle Adsorptionskinetik mit niedrigem Druckabfall.
12x40 Masche (1,70mm – 0,425mm): Optimal für Hochreinheits-Polierloops und Anwendungen am Eintrittspunkt, wo schnellere Kinetik erforderlich ist.
4x8 / 6x12 Masche: Geeignet für Dampffase-Adsorptionssysteme, um den statischen Druck des Ventilators und den elektrischen Verbrauch des Systems zu minimieren.
Häufig gestellte Fragen (FAQ)
1. Wie wird die funktionale Lebensdauer von Schalen-Aktivkohle in industriellen Systemen berechnet?
Die funktionale Lebensdauer ist ein Faktor der insgesamt verfügbaren Adsorptionskapazität (Iod/CTC-Zahl), der Masse des Mediums, der hydraulischen Durchflussrate und der wettbewerbsfähigen Hintergrundbelastung (wie Gesamtorganischer Kohlenstoff). Sie wird typischerweise durch das Zeichnen einer S-förmigen Durchbruchskurve bewertet. Kontinuierliche Flüssigphasenbetriebe erreichen typischerweise Bettlebensdauern zwischen 12 und 36 Monaten, bevor eine thermische Reaktivierung oder ein Austausch erforderlich ist.
2. Kann Schalen-Aktivkohle mikrobielle Kontaminanten und gelöste Mineralien entfernen?
Nein. Schalen-Aktivkohle funktioniert durch physikalische Adsorption von unpolaren/organischen Verbindungen und chemische Reduktion von Oxidationsmitteln. Sie enthärtet kein Wasser (Entfernung von Calcium/Magnesium), beseitigt keine gelösten Feststoffe (TDS) und eliminiert nicht zuverlässig Bakterien, Viren oder Zysten. Um eine vollständige Reinigung sicherzustellen, müssen Kohlenstoffadsorber mit Membrantechnologien (RO/UF) oder ultravioletter (UV) Sterilisation integriert werden.
3. Welche Parameter führen zu vorzeitiger Betterschöpfung?
Die drei häufigsten Ursachen sind: (1) Übermäßige natürliche organische Substanz (NOM), die Mikroporen verstopft; (2) Hohe Schwebstoffe (TSS > 5 ppm), die die obere Bettlage verunreinigen und Kanalbildung verursachen; und (3) Betrieb bei erhöhten Temperaturen (> 45°C), was die exotherme physikalische Adsorptionskapazität verringert.
4. Was ist der Unterschied zwischen Standard- und säuregewaschener Schalen-Aktivkohle?
Standard-Schalen-Aktivkohle enthält ein kleines Volumen an inhärenten Mineralien (Asche: 2% bis 4%), die aus Kalium-, Silizium- und Calciumoxiden bestehen. Das Säurewaschen entfernt diese löslichen Komponenten, senkt den Gesamtaschegehalt unter 0,5%, neutralisiert basische Oberflächenfunktionalgruppen und verhindert pH-Spitzen während des anfänglichen Filterstarts.
5. Kann erschöpfte Schalen-Aktivkohle vor Ort regeneriert werden?
Niedrig siedende Lösungsmittel und Dampfdestillation können spezifische Dampffase-Systeme vor Ort regenerieren. Flüssigphasen-GAC, das mit komplexen organischen Verbindungen gesättigt ist, erfordert jedoch typischerweise eine Hochtemperatur-Thermalkonversion (> 850°C) in einem externen Drehofen, um adsorbierte organische Stoffe zu verbrennen und die mikroporöse Matrix wieder zu öffnen.
Quelle Zertifizierte Schalen-Aktivkohle für industrielle Anwendungen
Die Adsorptionsleistung hängt direkt von zuverlässigen Medienspezifikationen ab. Nanfang stellt technische, ASTM-zertifizierte Schalen-Aktivkohle her und liefert sie für Wasserbehandlungssysteme, katalytische Prozesse, industrielle Luftwäscher und Bergbauoperationen weltweit.
Unser Ingenieurteam unterstützt bei Berechnungen der Kontaktzeit im leeren Bett (EBCT), der Optimierung der Maschenweite und der Analyse der dynamischen Fluidkompatibilität, um Ihnen zu helfen, effiziente Adsorptionssysteme zu konfigurieren.