Industrielle Aktivkohle-Lösungen: Technische Parameter & Prozessgrößen
Industrieller Aktivkohle dient als das primäre Adsorbensmedium in der chemischen Herstellung, der kommunalen Abwasseraufbereitung, der metallurgischen Raffination und der industriellen Gasreinigung. Durch kontrollierte Karbonisierung und anschließende Aktivierung kohlenstoffhaltiger Vorläufer hergestellt, verlässt sich dieses poröse Material auf Oberflächenchemie und ein umfangreiches internes Netzwerk, um organische Verbindungen, anorganische Schadstoffe und spezifische Prozessverunreinigungen zu erfassen. Die Auswahl einer geeigneten Sorte erfordert eine gründliche Bewertung der Porenstruktur, mechanischen Härte, Fluiddynamik und Lebenszyklen des Mediums.
Auswahl der Vorläufer und Aktivierungschemie
Der Herstellungsprozess bestimmt die grundlegende Porentopologie und mechanische Widerstandsfähigkeit der endgültigen Kohlenstoffmatrix. Rohstoffe unterscheiden sich erheblich in ihrer chemischen Zusammensetzung, flüchtigen Stoffen und natürlichen Zellstrukturen, was ihre Eignung für spezifische Prozessströme bestimmt.
Bituminöse und Anthrazitkohle: Liefert eine ausgewogene Porenmatrix, die sowohl Mikroporen als auch Mesoporen enthält. Kohlenstoffbasierte Medien bieten eine hohe volumetrische Adsorptionskapazität, was sie zum Standard für die kontinuierliche Abwasserbehandlung, die Rückgewinnung von hochkonzentrierten flüchtigen organischen Verbindungen (VOC) und dynamische Flüssigphasen-Systeme macht.
Kokosnussschale: Produziert eine überwiegend mikroporöse Struktur mit kleinen Porendurchmessern (unter 2 Nanometern). Kokosnussschalen-Medien bieten überlegene Härte, niedrige Abriebwerte und eine hohe Oberfläche, ideal für Gastrennung, Rückhaltung von Spuren-VOCs und die Rückgewinnung von Edelmetallen.
Lignocellulosehaltiges Holz: Generiert eine offene Struktur mit hohen Volumina an Mesoporen und Makroporen. Holzbasierte Medien zeichnen sich in der Flüssigphasen-Entfärbung, der Entfernung großer Moleküle und Prozessen aus, die schnelle Transportkinetik erfordern.
Die Aktivierung verwandelt den ursprünglichen karbonisierten Kohlenstoff in ein hochkapazitives Adsorbens durch einen von zwei Hauptwegen:
Thermische Aktivierung nutzt oxidierende Gase – hauptsächlich Dampf, Kohlendioxid oder eine Kombination aus beidem – bei Temperaturen von 800°C bis 1050°C. Die Dampfreaktion ist endotherm und vergast selektiv Kohlenstoffatome, um interne Wege zu öffnen und eine hohe Mikroporosität zu bilden. Eine präzise Kontrolle über die Verweilzeit im Ofen und die Oxidationsraten ermöglicht es den Herstellern, spezifische Iodzahlen und Adsorptionswerte für Kohlenstofftetrachlorid (CTC) anzustreben.
Chemische Aktivierung beinhaltet das Impregnieren von nicht karbonisiertem Rohmaterial mit dehydratisierenden Mitteln wie Phosphorsäure oder Kaliumhydroxid, gefolgt von einer thermischen Behandlung zwischen 400°C und 700°C. Das chemische Mittel schränkt die Teerbildung ein und verhindert die Schrumpfung der Matrix während der pyrolytischen Zersetzung. Nachfolgendes Waschen extrahiert das Reagenz und hinterlässt eine breite Porengrößenverteilung, die gut für Farbkörper und hochmolekulare Prozessverunreinigungen geeignet ist.
Standardparameter zur Bewertung von industrieller Aktivkohle
Die Spezifizierung der richtigen industriellen Aktivkohle erfordert die Bewertung physikalischer und chemischer Kennzahlen, die durch standardisierte ASTM- und AWWA-Testverfahren festgelegt sind. Sich ausschließlich auf die gesamte Oberfläche, die nach der Brunauer-Emmett-Teller (BET)-Methode berechnet wird, kann zu ungenauen Mediengrößen führen.
Porengrößenverteilung und adsorptive Indikatoren
Das interne Porenvolumen bestimmt die Retention von Zielmolekülen. Standardisierte Testparameter messen die Affinität für Moleküle unterschiedlicher kinetischer Durchmesser:
Iodzahl (ASTM D4607): Misst die Adsorption von Jod aus wässriger Lösung, ausgedrückt in Milligramm pro Gramm (mg/g). Typische Werte liegen zwischen 800 und 1200 mg/g und dienen als Indikator für das Mikroporenvolumen (Poren < 2 nm), das für niedermolekulare Verbindungen geeignet ist.
Kohlenstofftetrochlorid (CTC) / Butan Arbeitskapazität (ASTM D3467 / ASTM D5228): Misst die gasphasenmikroporöse Adsorption. Höhere Prozentsätze korrelieren direkt mit einer überlegenen Dampffassungsfähigkeit.
Methylenblauzahl: Quantifiziert die Kapazität für größere Moleküle (Dimensionen um 1,5 nm). Hohe Werte deuten auf eine gut entwickelte Mesoporosität (2 bis 50 nm) hin, die für die Farbstoffentfernung, Huminsäurefiltration und pharmazeutische Reinigung erforderlich ist.
Mechanische und Physikalische Eigenschaften
Zusätzlich zur Adsorptionskapazität bestimmt die physikalische Haltbarkeit des Mediums, wie gut es kontinuierlichem Fluidfluss und thermischem Stress standhält:
Ball-Pan-Härte (ASTM D3802): Quantifiziert den Widerstand gegen Verschlechterung während des Transports, der Bettabsenkung und der Fluidisierung. Industrielle Systeme setzen Medien hydraulischem Scher- und pneumatischem Zug aus; niedrige Härtewerte führen zu Feinstaubbildung, Kanalverstopfung und nachgelagerter Kontamination.
Apparente Dichte (ASTM D2854): Definiert die Masse von Kohlenstoff pro Volumeneinheit. Dichtere Kohlenstoffe erfordern größere Bettmassen für ein festes volumetrisches Gefäß, was die Konstruktion des Gefäßes und die Rückspülungsausdehnungsdynamik direkt beeinflusst.
Asche- und Feuchtigkeitsgehalt: Asche stellt das nicht-kohlenstoffhaltige Mineralmaterial (Siliziumdioxid, Eisen, Aluminiumoxid, alkalische Salze) dar. Hohe Aschewerte reduzieren das verfügbare Adsorptionsvolumen und führen zu auswaschbaren Ionen in hochreinen Prozessströmen. Säuregewaschene Kohlenstoffe werden spezifiziert, wenn die Mineralauswaschung nahe null bleiben muss.
Gas- und Dampfphasenreinigungssysteme
In Gasphaseninstallationen bewerten Prozessingenieure den Druckabfall, die lineare Geschwindigkeit, die relative Luftfeuchtigkeit und die Massenübergangszone (MTZ). Industrieller Aktivkohle funktioniert entweder als junges Adsorbens oder als konstruktiver katalytischer Träger, um verschiedene atmosphärische Schadstoffe zu erfassen.
Verringerung flüchtiger organischer Verbindungen (VOC)
Festbett-Adsorber behandeln industrielle Abgase, die Aromaten (Benzol, Toluol, Xylol), chlorierte Lösungsmittel, Alkohole und Ketone enthalten. Der Gasstrom passiert ein extrudiertes Pellet oder ein granuliertes Kohlenstoffbett, wo die organischen Dämpfe auf der inneren Kohlenstoffoberfläche partitionieren. Ein ordnungsgemäßer Betrieb erfordert, dass die relative Luftfeuchtigkeit unter 60-70% bleibt, um die kapillare Kondensation von Wasserdampf innerhalb der Mikroporen zu vermeiden, was die Kohlenwasserstoffkapazität verringert. Systemdesigns spezifizieren eine angemessene Kontaktzeit im leeren Bett (EBCT)—oft zwischen 1 und 4 Sekunden, abhängig von den Eingangskonzentrationen—um sicherzustellen, dass die MTZ vollständig im Gefäß enthalten bleibt, bevor es zu einem Durchbruch kommt.
Reinigung von Abgasen und Synthesegasen
Kommunale Müllverbrennungsanlagen, kohlebetriebene Kraftwerke und Biomassevergaser setzen Kohlenstoffinjektion oder feste Filter ein, um Schwermetalle, Dioxine und Furane zu sequestrieren. Pulverisierte Aktivkohle (PAC) wird oft pneumatisch in Abgasleitungen vor den Stofffiltern injiziert. Das turbulente Mischen gewährleistet kurze Kontaktzeiten, in denen gasförmige Quecksilberspezies und chlorierte Aromaten an den Kohlenstoffoberflächen haften, bevor sie auf den Filterkuchen der Filteranlage gesammelt werden.
Biogas und Gasstromentschwefelung
Rohbiogas und Erdgasströme enthalten häufig Schwefelwasserstoff (H2S), der nachgelagerte Motoren, Kompressoren und Pipeline-Infrastruktur schädigt. Für diese Anwendungen katalysieren imprägnierte Kohlenstoffe, die basische Salze enthalten (wie Kaliumiodid, Natriumcarbonat oder Kupferoxide), die Oxidation von H2S zu elementarem Schwefel oder Schwefelsäure, die im Medienmatrix gespeichert ist, und erreichen hohe Schwefelbeladungskapazitäten.
Flüssigkeitsphasen-Trennung und Prozessströme
Flüssigkeitssysteme stellen aufgrund höherer Flüssigkeitsviskosität, wettbewerblicher Adsorptionsphänomene und biologischer Verunreinigung komplexe Massenübertragungsherausforderungen dar.
Industrielle Abwässer und Abwasseraufbereitung
Entladungslimits für chemischen Sauerstoffbedarf (COD), Gesamtes organisches Kohlenstoff (TOC), adsorbierbare organische Halogene (AOX) und persistente organische Schadstoffe (POPs) erfordern tertiäre Aktivkohle-Stufen. Abwasserfiltrationssysteme verwenden häufig Granular Activated Carbon (GAC), das in Reihe angeordnet ist (Lead-Lag Konfigurationen). Wenn der Hauptbehälter nahezu vollständige Sättigung erreicht, poliert der Nachlaufbehälter das Abwasser, sodass Wartungsteams das verbrauchte Medium austauschen können, ohne den Prozess zu unterbrechen.
Prozesswasser-Dechlorierung und Deozonierung
Aktives Chlor, Chloramine und Restozon, die während der vorgelagerten Oxidationsschritte erzeugt werden, greifen nachgelagerte Umkehrosmose (RO) Polyamidmembranen und Ionenaustauscherharze an. Medien wie die spezialisierten, kohlenstoffbasierten Sorten, die von Nanfang entwickelt wurden, reduzieren diese Halogene katalytisch an den externen und internen Kohlenstoff Oberflächen, indem sie freies Chlor durch Oberflächenoxidationsmechanismen in harmlose Chloridionen umwandeln.
Chemische und metallurgische Extraktion
Im Bergbausektor basieren die Methoden Carbon-in-Pulp (CIP) und Carbon-in-Leach (CIL) auf grobem, hochhärte Kokosnussschalenkohle, um Gold-Cyanid-Komplexe aus agitierten Schlämmen zurückzugewinnen. Das Medium muss außergewöhnliche Abriebfestigkeit aufweisen, um den Verlust von Edelmetallen in den Schlämmen durch erodierte Kohlenstofffeinpartikel zu verhindern.
Physikalische Formen und hydrodynamische Leistung
Die Auswahl der physikalischen Form von industrieller Aktivkohle erfordert ein Gleichgewicht zwischen Druckabfall, volumetrischer Kapazität und Handhabungslogistik.
Extrudierte Pellets (EAC): Zylindrische Medien mit einheitlichen Durchmessern (typischerweise 0,9 mm bis 8 mm). Extrudierte Kohlenstoffe minimieren den Luftstrom Widerstand und sorgen für eine gleichmäßige Flussverteilung in Dampfphasen-Anwendungen wie Lösungsmittelrückgewinnung und Tankentlüftung.
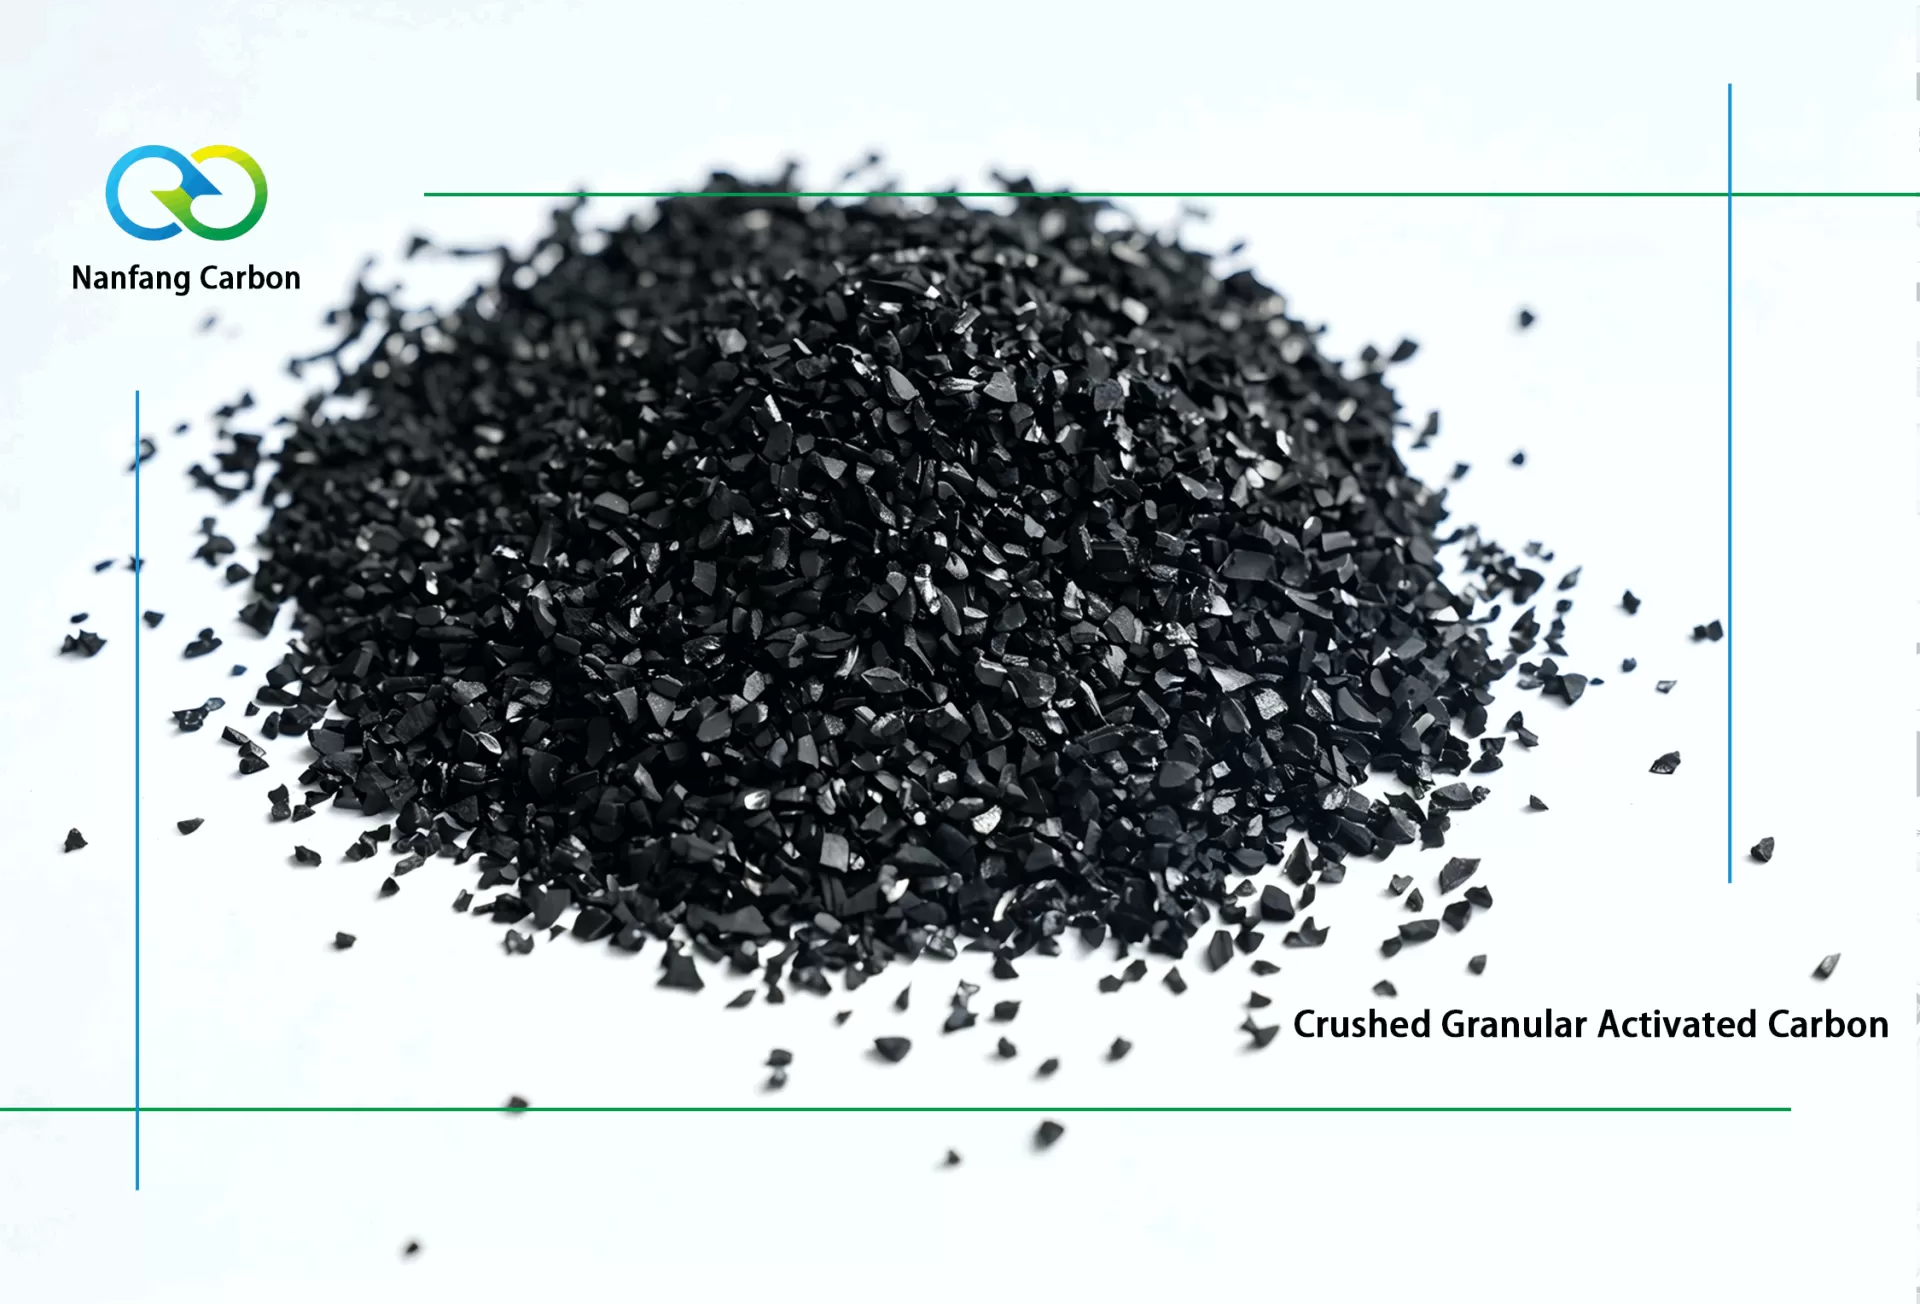
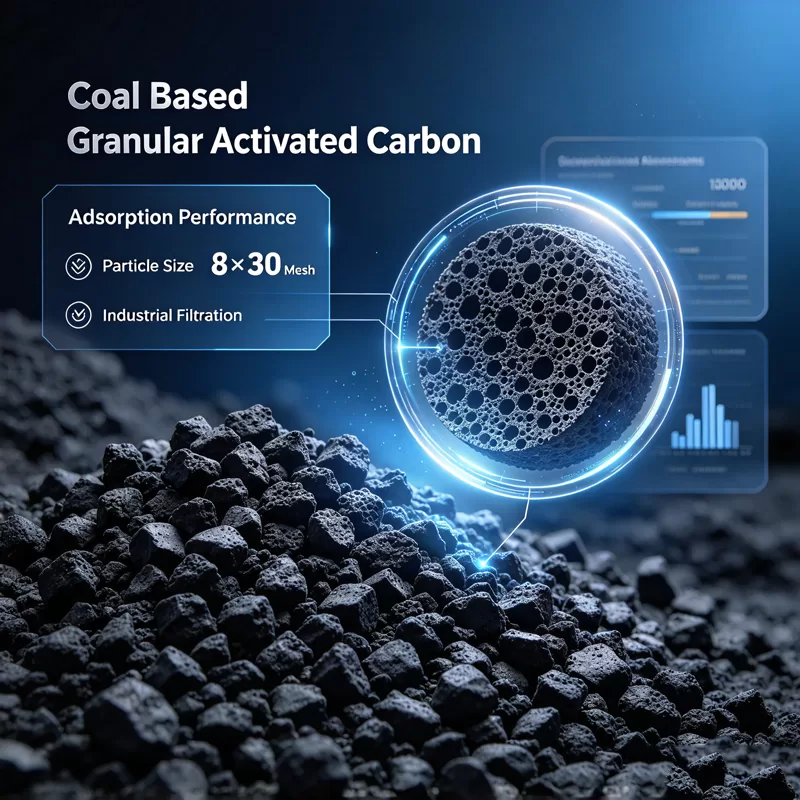
Granular Activated Carbon (GAC): Unregelmäßige Partikel von 4x8 Mesh bis 20x50 Mesh. Die unregelmäßige Partikelform fördert turbulente Grenzschichten im Flüssigkeitsstrom, unterstützt den Massenübergang und erhält eine ausreichende Hohlraumfraktion für Rückspüloperationen.
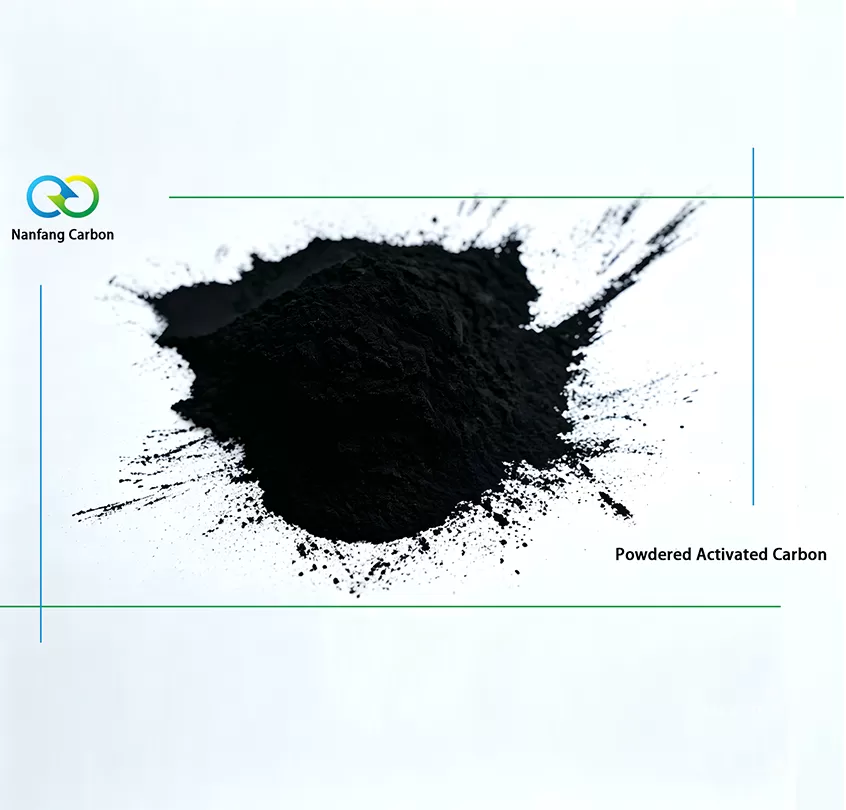
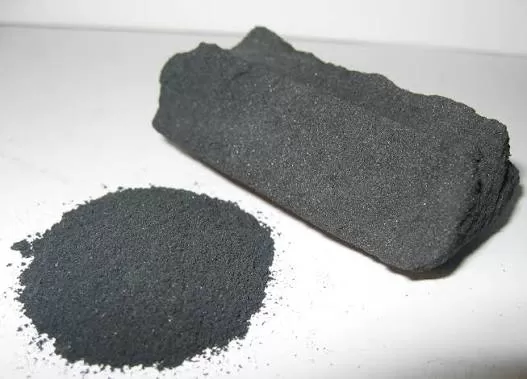
Powdered Activated Carbon (PAC): Fein gemahlene Partikel, die überwiegend durch ein 200 oder 325 Mesh-Sieb passen. PAC wird direkt in Flüssigkeitsströme für Batch-Reinigung, Behandlung von Störbedingungen oder Ko-Prezipitation gegeben und wird nachgelagert über Kläranlagen oder Membransysteme getrennt.
Systemdesigner berechnen den Druckabfall durch Festbetten unter Verwendung der Ergun- Gleichung, wobei sie Partikelformfaktoren, Bett-Hohlraum, Flüssigkeitsviskosität und oberflächliche Geschwindigkeit berücksichtigen. Abweichungen in der Partikelgrößenverteilung führen zu Kanalisierung, vorzeitigem Durchbruch und ungleichmäßiger thermischer Ansammlung während exothermer Adsorptionsereignisse.
Regeneration und industrieller Medienlebenszyklus
Sobald das interne Porenvolumen die Sättigung erreicht, müssen die Medien ersetzt oder regeneriert werden. Die Auswahl zwischen Einweg-Virgin-Medien und Reaktivierung hängt von den wirtschaftlichen Aspekten des Prozesses, der Toxizität von Schadstoffen und der Einhaltung von Umweltvorschriften ab.
Die thermische Reaktivierung ist der Standardweg für granulierte und pelletierte Medien, die mit nicht gefährlichen organischen Stoffen verbraucht wurden. In spezialisierten direkt befeuerten Drehöfen oder Mehrfachherdöfen unterliegt der verbrauchte Kohlenstoff einer Hochtemperaturbehandlung:
Trocken, um flüchtige Flüssigkeiten zu entfernen (100°C bis 150°C).
Thermische Desorption und Pyrolyse von flüchtigen Adsorbaten (200°C bis 650°C).
Vergasung von verbleibendem pyrolytischem Kohlenstoff unter Verwendung von Dampf bei Temperaturen über 800°C.
Die thermische Reaktivierung stellt typischerweise 85% bis 95% der ursprünglichen Jodkapazität wieder her, begleitet von einem Massenverlust von 5% bis 10% aufgrund von Oxidation und mechanischer Handhabung. Bestimmte chemische Adsorbate – wie polymerisierte Harze, feuerfeste Mineralien und radioaktive Verbindungen – machen Medien für die thermische Reaktivierung ungeeignet, was eine ordnungsgemäße Entsorgung oder Verbrennung erfordert.
Qualitätssicherung und Herstellungsstandards
Präzise Qualitätsüberwachung während der Herstellung garantiert vorhersehbare Betriebsleistung. Fortgeschrittene Hersteller wie Nanfang setzen kontinuierliche Drehöfen mit Mehrpunkt-Temperatur-, Sauerstoff- und Dampfsensoren ein, um die Variabilität zwischen den Chargen zu minimieren. Umfassende Laboranalysen bestätigen die Einhaltung internationaler Standards vor dem Versand.
Regelmäßige Produktionsprüfungen umfassen die Partikelgrößenverteilung (Siebanalyse), Staubindizes, Schwimmgehalt (für flüssige Anwendungen), pH-Wert und die Auslaugung von Schwermetallen. Die Überprüfung dieser Parameter stellt sicher, dass die Medien nahtlos in automatisierte Handhabungsgeräte, Silos und druckbeaufschlagte Behälter integriert werden, ohne Brückenbildung, Staubbildung oder unerwartete Druckschwankungen zu verursachen.
Häufig gestellte Fragen
Was unterscheidet die Dampaktivierung von der chemischen Aktivierung?
Dampaktivierung ist ein physikalischer, hochtemperaturthermischer Prozess (800°C–1050°C), der Dampf verwendet, um Kohlenstoff selektiv zu oxidieren, was eine überwiegend mikroporöse Struktur ergibt, die gut für die Gasreinigung und die Entfernung von kleinen Molekülen geeignet ist. Die chemische Aktivierung verwendet dehydratisierende chemische Mittel bei niedrigeren Temperaturen (400°C–700°C), was zu breiteren Porengrößenverteilungen mit umfangreicher Mesoporosität führt, die für die Entfärbung in der Flüssigphase und die Adsorption von großen Molekülen geeignet ist.
Wie wird der Durchbruchspunkt eines industriellen Kohlenstoffbettes bestimmt?
Der Durchbruch tritt auf, wenn die Konzentration des Zieladsorbats im Auslass des Behälters die zulässigen Entladegrenzen überschreitet. Dieser Punkt wird über Inline-Sensoren (wie Photoionisationsdetektoren, Gaschromatographen oder TOC-Analysatoren) oder analytische Laboruntersuchungen an regelmäßigen Entnahmeöffnungen, die durch die Betttiefe verteilt sind, überwacht.
Kann verbrauchter industrieller Aktivkohle vollständig in ihren Urzustand zurückversetzt werden?
Die thermische Reaktivierung stellt den Großteil der ursprünglichen Oberfläche und des Porenvolumens wieder her (typischerweise 85% bis 95%). Allerdings bedeutet der irreversible Ascheaufbau, die Porenverbreiterung und der leichte strukturelle Verlust während der Oxidation, dass reaktivierte Kohle ein geringfügig anderes Adsorptionsprofil im Vergleich zu Virgin-Kohle aufweist.
Warum ist die Betthärte eine wichtige Kennzahl in kontinuierlichen Prozesssystemen?
Die Härte verhindert physische Abnutzung, die durch Fluidturbulenzen, Behältervibrationen und kräftiges Rückspülen verursacht wird. Kohlenstoffe mit geringer Härte zerfallen zu Feinpartikeln, die hydraulische Kurzschlüsse, übermäßigen Druckabfall, verstopfte Sprühdüsen und Produktkontamination im Nachlauf verursachen.
Wie beeinflusst die relative Luftfeuchtigkeit die Adsorption von VOCs in der Dampfphase?
Wenn die relative Luftfeuchtigkeit 60-70% überschreitet, beginnen Wassermoleküle, sich innerhalb der Kohlenstoffmikroporen durch Kapillarwirkung zu kondensieren. Diese Feuchtigkeit blockiert die Zielorganischen Moleküle daran, aktive Stellen zu erreichen, was die gesamte VOC-Erfassungsfähigkeit erheblich reduziert.
Beschaffungs- und Ingenieurdienstleistungen
Die Integration von hocheffizienten Filtersystemen erfordert genaue Medienspezifikationen, die auf die Prozesschemie, Platzbeschränkungen und dynamische Flüssigkeitsbedingungen abgestimmt sind. Nanfang liefert zuverlässige industrielle Aktivkohle-Lösungen, unterstützt durch umfassende analytische Dienstleistungen, maßgeschneiderte Größen und schnelle weltweite Lieferung. Kontaktieren Sie unser Ingenieurteam noch heute, um die Prozessanforderungen zu überprüfen, technische Datenblätter anzufordern oder Angebotsunterlagen für Ihre Industrieinstallationen zu erhalten.